2026-10-09
En belagt stempelstang er en av de komponentene som stille bestemmer hvor lenge en hydraulisk sylinder varer. Det er den eneste bevegelige overflaten en sylinder utsetter for omverdenen, og hver steinsprut, riper, saltavleiring eller rustgrop som lander på den, reiser til slutt tilbake under forseglingen og inn i oljen. Lenge før en sylinder svikter i feltet, har stangoverflaten vanligvis fortalt historien.
Wuxi Qunke maskineri har bygget hydrauliske sylindre, pneumatiske sylindre og presisjonsstempelstenger siden 2008, og malingsarbeid har vært en del av den daglige rutinen det meste av tiden. Det som følger er en praktisk gjennomgang: hva et belegg egentlig gjør på en stang, hvilke overflatebehandlinger som passer til hvilke arbeidsforhold, og hvordan valget samhandler med tetninger, væske og vedlikehold.
Mekanisk overfører en stempelstang last fra stempelet ut gjennom sylinderhodet. To forskjellige områder av samme del gjør to helt forskjellige jobber. Under forseglingen er stangen en glidende overflate, og dens diametertoleranse, rundhet og ruhet avgjør om forseglingen holder trykket i årevis eller begynner å gråte etter noen tusen sykluser. Utenfor sylinderen er den samme stangen en eksponert strukturell overflate som vender mot regn, støv, grus, salt og utvaskingskjemikalier.
Et belegg er hvordan de to jobbene skilles. Basisstålet gir styrke og stivhet, mens belegget gir hardhet, lav friksjon og korrosjonsbeskyttelse akkurat der skaden skjer.
Karbonstål som 1045 og 4140 er arbeidshestene til stangproduksjon, men ubelagt ruster de raskt i fuktig luft eller kystluft. Når rust begynner, blir gropene til slipende kanter som barberer materiale av tetningsleppen, og lekkasjen starter lenge før noe ser åpenbart ødelagt ut. Selv før gropdannelse oppstår, øker tørr friksjon mellom bart stål og en polyuretan- eller NBR-tetning den lokale temperaturen og akselererer slitasjen.
Rustfritt stål løser korrosjonssiden, men gir sine egne problemer: det er relativt mykt, utsatt for gnaging og dyrt ved store diametre. For de fleste hydrauliske og pneumatiske stenger er det praktiske svaret derfor et belagt karbon- eller legert stål, med belegget valgt for miljøet maskinen faktisk jobber i.
Beleggnavn kan være forvirrende fordi noen av dem beskriver en familie i stedet for en enkelt oppskrift. I praksis faller rutene som oftest opptrer på stempelstenger inn i fire grupper: elektroplettert krom, kompositt galvaniserte lag, termisk påførte lag som keramikk og laserkledning, og diffusjonsbehandlinger som QPQ.
Hard krom er fortsatt standard for generell hydraulisk service, og med god grunn. Det elektropletterte laget er typisk 20 til 50 mikron tykt, når omtrent 800 til 1000 HV, og gir en svært lav friksjonskoeffisient mot vanlige tetningsforbindelser. Denne kombinasjonen holder tetningstemperaturene nede og motstår de små slipende partiklene som kommer forbi vindusviskere.
Dens svakhet er porøsitet og mikrosprekker. I en velsmurt innendørsmaskin spiller dette sjelden noen rolle, men i kyst- eller kjemiske miljøer kan korrosjon krype gjennom de fine sprekkene og løfte laget fra undersiden. Det er derfor komposittlag eksisterer.
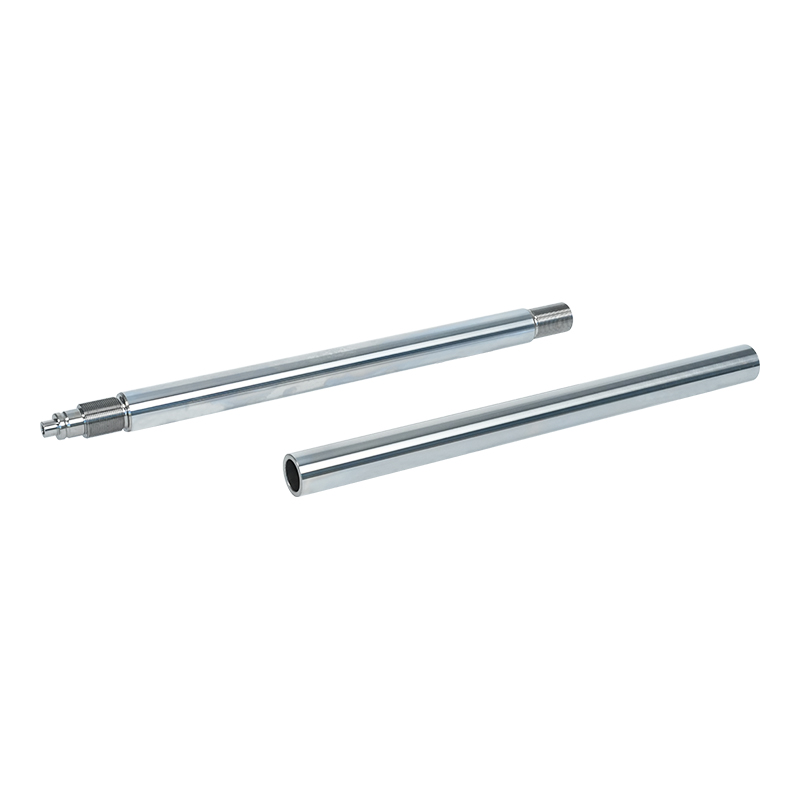
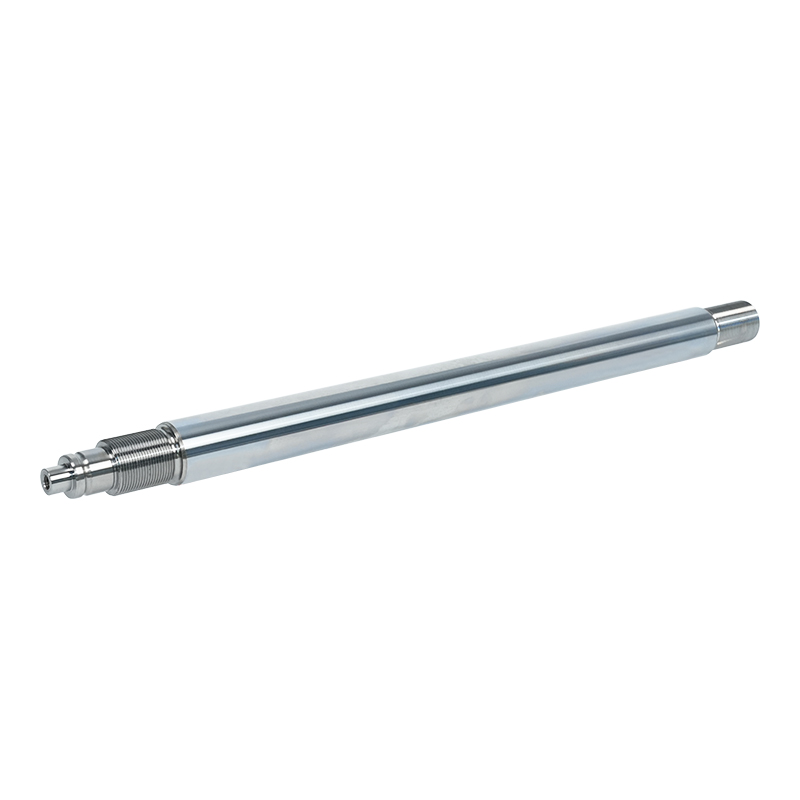
 Hardforkrommet hydraulisk sylinder stempelstang Elektrobelagt krombelagt stempelstang for hydrauliske sylindre, tilgjengelig i stål og rustfrie kvaliteter, med kontrollert tykkelse og tilpasset maskinering. Se produkt →
En komposittrute legger et mykere, mer korrosjonsbestandig lag under og et hardt kromlag på toppen. Melkehvit krom som underlag med hard krom over er et kjent par, og nikkel etterfulgt av hard krom fungerer etter samme prinsipp: barrierelaget blokkerer fuktighet og kjemikalier, mens det ytre laget tar slitasjen. Begge trenger ekstra pletteringstrinn, lengre ledetider og strammere badkontroll, så de er vanligvis reservert for utstyr som virkelig lever utendørs eller i nærheten av saltvann.
Quench-polish-quench er en diffusjonsbehandling snarere enn et avsatt lag: overflaten nitreres i et saltbad, poleres og deretter oksideres. Fordi ingenting er lagt på toppen, er det ikke noe lag som kan flakes bort, og dimensjonsendringen er minimal, noe som gjør QPQ attraktiv for tynne stenger og deler som holdes til tette toleranser. Dekselet er grunt, men vanligvis titalls mikron, så det er ikke et middel for dyp huling eller kraftig slitasje.
Tabellen nedenfor oppsummerer hvordan disse rutene er sammenlignet med daglig produksjon. Tallene er typiske områder i stedet for faste spesifikasjoner, siden lagtykkelse normalt avtales per prosjekt.
| Beleggingsrute | Typisk lag | Hovedstyrke | Best passform | Poeng å se |
|---|---|---|---|---|
| Hardkrombelegg | 20-50 µm | Slitasjemotstand med lav friksjon | Generelle hydrauliske og pneumatiske sylindre under moderate forhold | Porer og mikrosprekker kan tillate at korrosjon starter under |
| Melkehvit krom pluss hard krom | To lag, totalt 30-60 µm | Korrosjonsbeskyttelse kombinert med en hard ytre overflate | Fuktig, kystnært og mobilt utstyr | Flere prosesstrinn og tettere badkontroll |
| Nikkel pluss hardt krom | To lag, totalt 30-70 µm | Sterk barriere mot kjemikalier og salt | Marine-, kjemisk- og gruveplikt | Nikkelbadkjemi må overvåkes nøye |
| Keramikk (plasmaspray) | 100-300 µm | Slitasje og høy temperaturbestandighet | Aggressiv slitasje og varme arbeidsforhold | Trenger diamantsliping; sjekk forseglingsblandingens kompatibilitet |
| Laserkledning | 0,3-2 mm før maskinering | Tykt, metallurgisk bundet slitesjikt | Gruvedrift, mudring, marin og stangoppussing | Høyere kostnad per del og ekstra maskineringsgodtgjørelse |
| QPQ behandling | Diffusjonshus, 10-30 µm | Slitasje- og korrosjonsbestandighet med nesten ingen forvrengning | Tynne stenger og deler holdt til tette toleranser | Begrenset saksdybde; ikke en kur for dyp boring |
Miljøet svarer vanligvis på beleggspørsmålet raskere enn noen katalog gjør. Hvis salt, syre eller prosesskjemikalier er tilstede, er beslutningen korrosjonsstyrt og barrierelagene beveger seg i front. Hvis sand, malm eller slagg er tilstede, er avgjørelsen slitestyrt og hardhet pluss lagtykkelse betyr mer.
Der slitasje og varme kommer sammen, tjener keramiske belegg sin plass. Et plasma-sprayet aluminiumoksyd-titania-lag på noen hundre mikron er hardere enn krom og tåler høyere overflatetemperaturer, og det er grunnen til at det vises på sylindre som arbeider i nærheten av ovner eller håndterer varmt materiale. Den trenger diamantsliping etterpå for å oppnå en forseglingsvennlig finish, og noen tetningsforbindelser bør gjennomgås før den forpliktes.
 Keramisk belagt hydraulisk sylinder stempelstang Plasma-sprayet keramisk belegg for hydrauliske stempelstenger, tilbys i silisiumnitrid, alumina/silisiumkarbid og nanokeramiske alternativer for slitasje- og korrosjonsbestandighet. Se produkt →
Et belegg bedømmes aldri på hardhet alene. Ruhet under forseglingen er hva forseglingen faktisk føles, så en hard, men ru overflate kan slite ut en forsegling raskere enn en mykere, jevnere. Krom er naturlig glatt og tilgivende; keramiske og laserkledde overflater skal slipes og poleres tilbake til kontrollert Ra før montering. Sliperetningen er også viktig, siden spiralmerker kan fungere som små pumpekanaler.
To produksjonsdetaljer er enkle å overse. Først bør høyfast stål bakes etter plettering for å redusere risikoen for hydrogensprøhet. For det andre endrer lagtykkelsen den ferdige diameteren, så slipegodtgjørelsen må planlegges fra starten i stedet for å korrigeres på slutten av linjen.
Våre belagte stenger og stangsammenstillinger ender opp i vannsparingsutstyr, metallurgi, anleggsmaskiner, skips- og havneutstyr, oljefeltutstyr, gruvemaskineri, pelerigger og gravemaskiner. Mønsteret er konsistent: Jo tøffere miljøet er og jo lengre vedlikeholdsintervall, jo mer beveger spesifikasjonen seg fra enkeltlagskrom til kompositt-, keramikk- eller laserkledde overflater.
Laserkledning er ruten vi anbefaler når slitasjen er virkelig stor eller når en dyr stang er verdt å redde fremfor å erstatte. Fordi laget er metallurgisk bundet til grunnmetallet og kan bygges opp til en millimeter eller mer, overlever det støt og grov slitasje som ville strippet et tynt elektroplettert lag, og det gir også slitte stenger en ekstra levetid.
 Laser Kledning Sylinder Stempelstang Laserkledd stempelstang med nikkel-, kobolt- eller jernbaserte legeringslag, ferdig med sliping for slitasje, korrosjon og høytemperaturservice. Se produkt →
Ingen av disse beleggene oppfører seg forutsigbart uten prosessdisiplin. Siden vi oppnådde ISO 9001 og ISO 14001-sertifisering i 2011, har vi bygget stangproduksjonen vår rundt CNC-slipe- og poleringsmaskiner og intelligente, miljøkontrollerte pletteringslinjer, med beleggtykkelse, vedheft og overflatefinish kontrollert på hvert trinn i stedet for bare ved sluttinspeksjon.
Kapasitet er like viktig som kontroll. Våre anlegg dekker nå mer enn 25 000 kvadratmeter, og utvidelsen i 2022 la til et 20 000 kvadratmeter stort anlegg i Wuxi ved siden av Loudi-avdelingen vår, som er det som lar batchbestillinger og tilpassede sammenstillinger kjøre i samme etasje. Hvis du ønsker å gå dypere inn i bearbeidingssiden av historien, vår merknad om hva som faktisk gjør en stang presis forklarer hvordan toleranse og finish holdes på butikkgulvet.
De fleste beleggproblemer vi ser er spesifikasjonsproblemer snarere enn produksjonsproblemer. Noen få detaljer sendt med en forespørsel sparer mye frem og tilbake senere:
Med den informasjonen tar en belegganbefaling vanligvis en kort utveksling, og en prøvestav kan produseres før hele batchen er forpliktet.
A belagt stempelstang er en liten del av en maskin og en stor del av dens pålitelighet. Å velge laget som passer til de virkelige arbeidsforholdene, i stedet for det som ser mest imponerende ut på papiret, er det som holder sylindrene tørre, tetningene intakte og lange vedlikeholdsintervaller. Hvis du er usikker på hvilken rute som passer for søknaden din, send oss arbeidsbetingelsene, så går vi gjennom alternativene med deg.
Kontakt oss
+86-137-0618-5800
Nr. 3 Dujuan West Road, Hudai Town, Binhu-distriktet, Wuxi City, Jiangsu-provinsen
Ta kontakt
Mobil