2026-10-13
A hydraulisk sylinder stempelstang ser ut som et enkelt stykke stål, og det er nettopp derfor det blir oversett til noe går galt. I praksis er stangen den delen som bærer hver belastning, absorberer hver sidekraft og tar det fulle av støv, fuktighet og salt i arbeidsmiljøet. Når en sylinder begynner å gråte olje, drive under belastning eller skjære plomberingene, er stangoverflaten vanligvis der historien begynte.
Vi har produsert stempelstenger for vannsparing, metallurgi, anleggsmaskiner, skips- og havneutstyr, oljefelt, gruvedrift, pelerigger og gravemaskiner siden 2008. Vi pleier å se på denne delen fra innsiden og ut: hva den er laget av, hvordan den er ferdig, og hvordan den skal spesifiseres for jobben den skal utføre.
I en dobbeltvirkende sylinder er stempelstangen den eneste delen av den bevegelige enheten omverdenen noen gang ser. Den tres eller sveises til maskinen, den glir gjennom stangtetningen og styrebøssingen ved hvert slag, og den overfører stempelkraften til det maskinen skyver, løfter eller holder.
Den jobben skaper to krav som trekker i motsatte retninger. Overflaten må være hard og glatt nok til å motstå riper og for å la tetningen gli uten å ha et spor inn i den. Kjernen må holde seg tøff nok til å tåle bøyebelastninger og sporadiske støt uten å knekke. En stang som er herdet hele veien gjennom vil motstå slitasje vakkert og deretter sprekke første gang noen sidelaster den; en myk stang vil bøye seg grasiøst i årevis og slite seg ut i løpet av en sesong. Det gjennomførbare kompromisset er en tøff kjerne med et hardt, godt festet overflatelag, og derfor er finishen like viktig som grunnmaterialet.
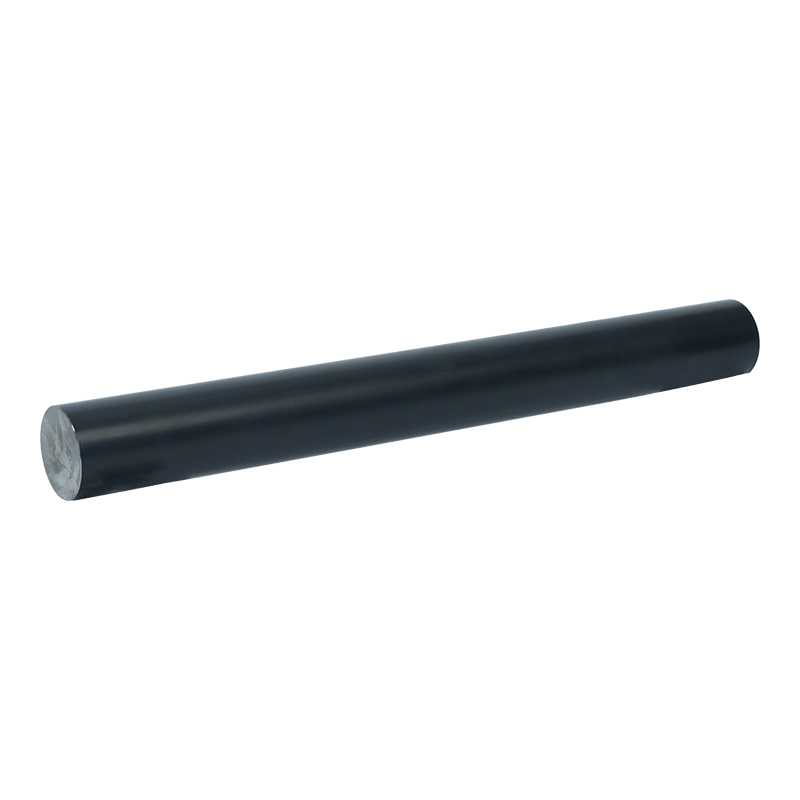
Solid stang er standardvalget for de fleste hydrauliske sylindre, og med god grunn. Den er enkel å maskinere, gir høy stivhet for sin diameter, og kostnaden per meter er lett å forsvare. Vårt utvalg deler den opp i en vanlig finish-versjon for generelt fabrikasjonsarbeid og en presisjonsfinish-versjon der diametertoleranse, retthet og overflateruhet alle må sitte innenfor et strammere bånd, den typen stang som går inn i en sylinder med en tettsittende styrebøssing eller en servokontrollert akse.
 Presisjonsfinish legert stål solid stempelstang Massiv stang med presisjonsfinish for tettsittende styreforinger eller servoakser, med alternativer av legert stål, F5–F9-nøyaktighet, Φ20–Φ500 diametre og valgfri hardforkromning. Se produkt →
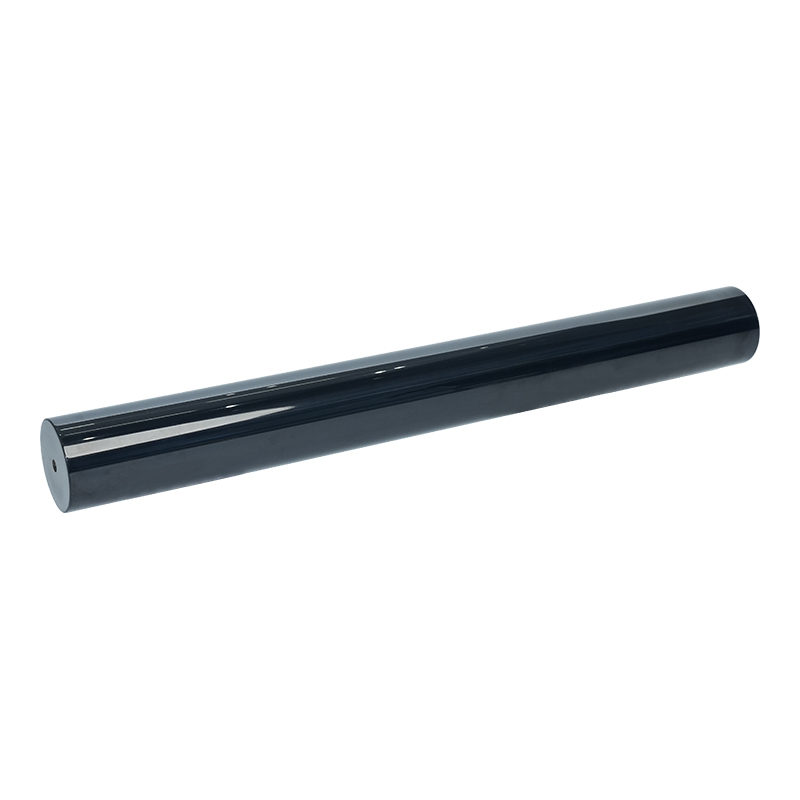
Hul stang løser et annet problem. På sylindre med lang slag eller stor diameter blir vekten til en solid stang en belastning i seg selv: den øker tregheten maskinen må bevege seg, og på en horisontal akse øker den bøyemomentet på føringen. En hul stempelstang holder den ytre diameteren den samme samtidig som den fjerner materiale fra midten, slik at stivheten faller langt mindre enn vekten gjør. I noen design fungerer boringen som en oljepassasje, og det er grunnen til at hult oljerør brukes der den hydrauliske kretsen må gå gjennom stangen i stedet for rundt den. Hul stang er ikke en universell oppgradering, siden det koster mer å lage og boringen må tettes riktig, men der vekt og emballasje er bindende begrensninger er det ofte det eneste fornuftige svaret.
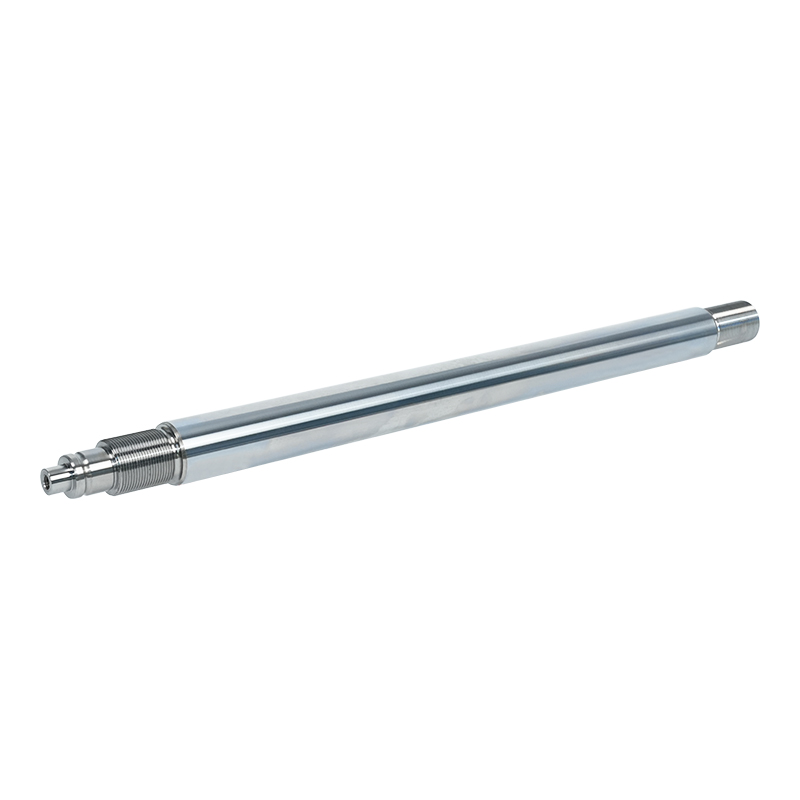
Noen kunder vil ikke ha bar bar i det hele tatt. De vil ha en montering, noe som betyr at stangkroppen allerede er festet til endebeslaget og noen ganger til selve stempelet. Det er tre vanlige måter å bygge en på. En smidd stang i ett stykke er opprørt eller smidd i enden slik at hodet og skaftet blir et enkelt sammenhengende metallstykke, uten sveis og ingen skjøt, noe som gjør den til det sterkeste alternativet for stenger som ikke må svikte under støt. En integrert sveisestang har separat maskinerte ender sveiset til kroppen med full penetrasjon gjennom seksjonen. En delt sveisestang bruker en delt struktur sammenføyd ved sveising, som er lettere å bearbeide og varmebehandle når kroppen er lang eller geometrien er vanskelig.
 Smidde ett-stykkes hydrauliske sylindre stempelstangenheter Smidde stempelstangenheter i ett stykke uten sveis eller skjøt for kraftig bruk med høy sjokk; legert stål, Φ20–Φ500 diametre, F5–F9 nøyaktighet, valgfri hard krom. Se produkt →
Valget kommer ned til lastretning, lengde-diameter-forholdet på stangen, og hvor mye inspeksjon kunden er forberedt på å utføre. Smidde stenger går vanligvis i tunge og høystøtende posisjoner; sveisede sammenstillinger fungerer godt for middels belastning og for former der kostnadskontroll betyr mer enn maksimal styrke. Ingen av de tre er bedre i det abstrakte, bare bedre for en gitt jobb.
Overflatelaget gjør tre jobber samtidig: det øker hardheten, det senker friksjonen mot tetningen, og det holder oksygen og vann borte fra basisstålet. Å velge en prosess er egentlig et spørsmål om miljøet stangen skal leve i. En stang på en innendørspresse i et tørt verksted og en stang på en pelerigg som jobber i regn og grus trenger ikke samme finish, og å betale for feil er penger brukt på feil sted. Vår alternativer for stempelstangbelegg dekker ruter fra vanlig hardforkromning gjennom komposittlag til termiske og diffusjonsprosesser, og tabellen nedenfor er en kortversjon av når hver enkelt vanligvis tjener sin behold.
| Overflatebehandling | Hva det gir | Der den vanligvis brukes |
|---|---|---|
| Hard krom belegg | Høy hardhet, lav friksjon, jevn lagtykkelse | Generelle hydrauliske sylindre, stenger utsatt for fuktig luft |
| Melkehvit og hard krom | Mykere underlag pluss et hardt topplag, bedre korrosjonsbestandighet | Kyst-, skips- og havneutstyr, områder med høy luftfuktighet |
| Nikkel og hardt krom | Ekstra korrosjonsbarriere under det harde laget | Kjemiske anlegg, offshore arbeid, hyppig vask |
| Keramisk belegg | Meget høy hardhet, motstand mot slitasje og partikkelpåvirkning | Gruvedrift, pæling, støvete og grusete miljøer |
| Laserkledning | Et metallurgisk bundet lag som kan gjenoppbygge slitt materiale | Kraftige stenger og reparasjon av slitte eller rissede overflater |
| QPQ belegg | Saltbadsnitrering med svært lav forvrengning og en matt finish | Presisjonsstenger der dimensjonsstabilitet er kritisk |
 Hardforkrommet stempelstang for hydrauliske komponenter Hardforkrommet stempelstang som tilbyr slitasje, slitasje, tretthet og korrosjonsmotstand, med kontrollert beleggtykkelse for tetning, passform, dimensjonsrestaurering og krevende hydraulisk service. Se produkt →
Ett poeng verdt å gjenta: tykkere er ikke automatisk bedre. Kromlag som er for tykke kan flise under bøyning, og et belegg valgt kun for hardheten har kanskje ikke noe svar på en saltholdig atmosfære. I praksis må finish, lagtykkelse og grunnmateriale bestemmes sammen.
Når noen sender oss en tegning, eller bare en skisse med dimensjoner på, avgjør vanligvis de samme seks variablene om stangen vil fungere som den skal.
En stempelstang svikter sjelden uten forvarsel. Vanligvis gir det måneder med synlige signaler først.
Det som skiller tilbud på en stempelstang er sjelden prisen alene; det er om leverandøren kan forklare hvordan kvaliteten kontrolleres. Sertifiseringer som ISO 9001 og ISO 14001, inspeksjon av innkommende materiell og beleggtykkelse målt i stedet for å se på alt.
Det er også verdt å be om en skriftlig beskrivelse av etterbehandlingssekvensen. Vårt eget syn på presisjon stempelstang behandling er at sliping og polering, ikke pletteringstanken, er det som gjør en stang presis. Kapasitet, pletteringsbademål og leveringsrytme er også verdt å forstå, spesielt når stangen er lengre enn vanlig eller tegningen vil bli bestilt på nytt regelmessig.
Ved levering er en fabrikk som håndterer arbeidet som én strøm fra rå stang til endelig overflatebehandling generelt lettere å spore tilbake. Våre egne anlegg dekker mer enn 25 000 kvadratmeter nettopp av den grunn, og kvalitets- og miljøsystemene har vært i drift siden 2011.
Hvis det er én takeaway her, er det at en hydraulisk sylinderstempelstang ikke er en vare som kan kjøpes i metervare og glemmes. Få grunnmaterialet, rettheten, overflateprosessen og lagtykkelsen riktig for plikten, og en vanlig stang vil gå i årevis uten problemer. Få en av dem feil, og det kan mislykkes i løpet av måneder. Hvis du spesifiserer en stang for en ny maskin, eller jobber gjennom en batch som stadig kommer tilbake, går vi gjerne gjennom alternativene sammen med deg og holder det praktisk.
Kontakt oss
+86-137-0618-5800
Nr. 3 Dujuan West Road, Hudai Town, Binhu-distriktet, Wuxi City, Jiangsu-provinsen
Ta kontakt
Mobil