Ensartet veggtykkelse bestemmer styrken i den virkelige verden mer enn diameter alene
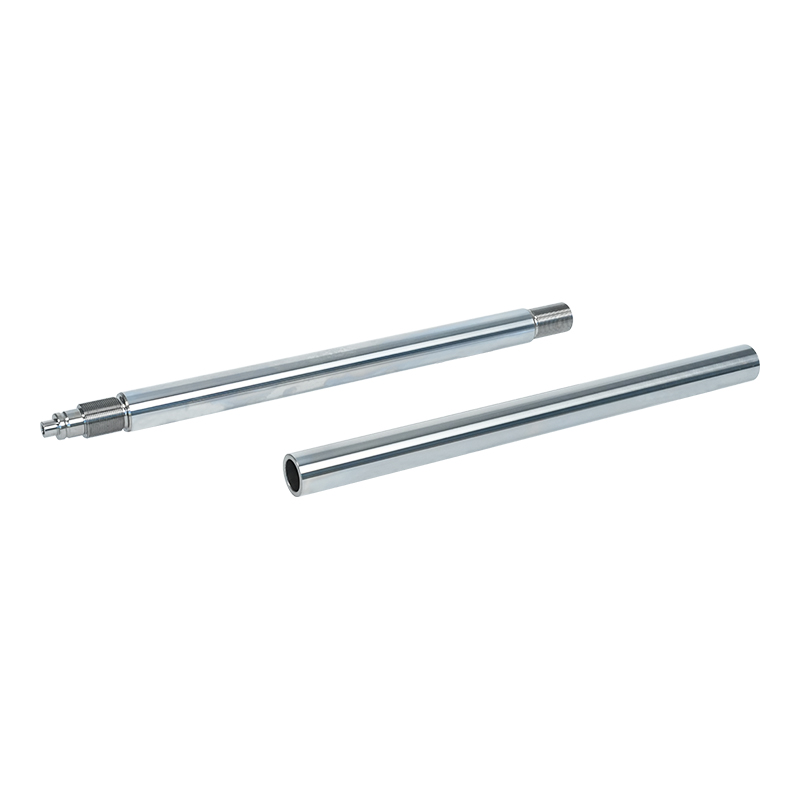
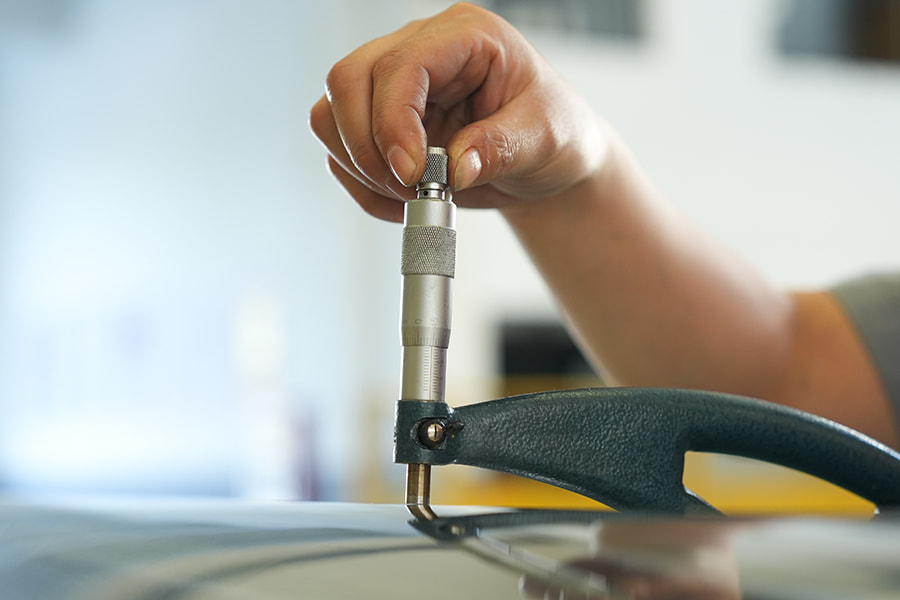
Styrken til en hul stempelstang er ikke bare en funksjon av dens ytre diameter og borestørrelse på papir – den avhenger sterkt av hvor jevn veggtykkelsen forblir rundt hele omkretsen og langs hele lengden. Hvis den indre boringen driver til og med litt utenfor midten under bearbeiding, ender den ene siden av stangen med en tynnere vegg enn den andre, og skaper et svakt punkt som oppfører seg veldig annerledes under belastning enn den nominelle veggtykkelsen skulle tilsi. Denne typen eksentrisitet er vanskelig å fange med en enkel ytre diametermåling, og det er derfor veggtykkelsesverifisering vanligvis krever ultralydtykkelsestesting på flere punkter langs stangen i stedet for å stole på visuell eller dimensjonell inspeksjon av utsiden alene.
I praksis betyr dette to hule stempelstenger med identiske ytre og indre diameterspesifikasjoner på et spesifikasjonsark kan ha meningsfullt forskjellig belastningskapasitet i den virkelige verden hvis den ene ble produsert med tettere konsentrisitetskontroll under boring enn den andre.
Innvendig borefinish betyr like mye som den ytre overflaten
De fleste kvalitetsdiskusjoner rundt stempelstenger fokuserer på den ytre overflatefinishen, siden det er det som samhandler med tetningene. For en hydraulisk sylinder med hul stempelstang trenger imidlertid også den indre boreoverflaten oppmerksomhet, spesielt i design der boringen bærer hydraulisk væske eller fungerer som en passasje for intern rørlegging. En grov eller inkonsekvent indre overflate kan skape turbulens i væskestrømmen, bidra til intern korrosjon over tid, og i noen design fungere som et spenningsstigerør som reduserer utmattelseslevetiden fra innsiden og ut i stedet for utsiden og inn.
Honing som et sekundært etterbehandlingstrinn
Mange applikasjoner med hule stanger inkluderer en honepassering på den indre boringen etter boring, spesielt for å jevne ut verktøymerkene etter boreprosessen. Dette trinnet hoppes ofte over på billigere hule stenger, noe som er en grunn til at kvaliteten på boreoverflaten kan variere betydelig mellom leverandører selv når de eksterne spesifikasjonene ser identiske ut.
Hvorfor boremetoden påvirker mer enn bare hullet
Å lage den indre boringen i en hul stempelstang gjøres vanligvis gjennom dyphullsboring eller pistolboring, og metoden som brukes har nedstrømseffekter på stangens generelle retthet, ikke bare kvaliteten på selve hullet. Dypt hullsboring genererer betydelig varme og skjærekraft over en lang, smal bane, og hvis prosessen ikke er godt kontrollert, kan boret vandre litt utenfor midten ettersom det skrider frem, noe som introduserer både boreeksentrisitet og en tendens til at stangen utvikler en svak kurve når det omgivende materialet omfordeler indre spenning.
- Pistolboring har en tendens til å produsere rettere, mer konsistente boringer over lange lengder sammenlignet med standard dyphullsboring
- Kjølevæskestrøm gjennom boret under prosessen bidrar til å kontrollere varmeoppbygging og reduserer risikoen for borevandring
- Avspenning av stangen etter boring bidrar til å stabilisere dens endelige retthet før den ytre diameteren er ferdigbearbeidet
- Stenger boret i en enkelt sammenhengende passasje viser generelt bedre konsentrisitet enn de som er boret i flere kortere etapper
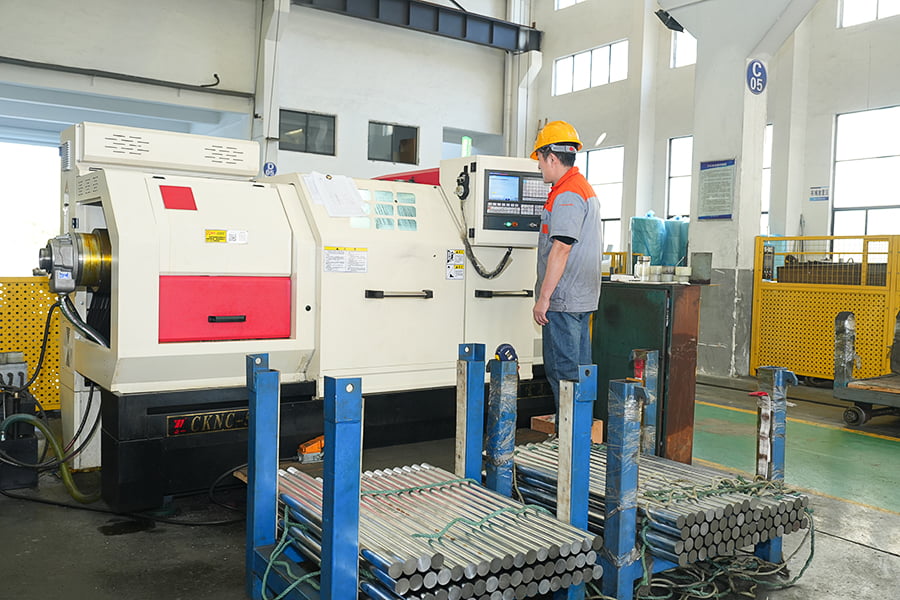
Vi er avhengige av våpenboring med kontinuerlig kjølevæskestrøm for produksjonen av hule stanger på Wuxi-anlegget vårt, siden problemer med boringen som er introdusert på dette stadiet er ekstremt vanskelig å rette opp senere i prosessen.
Den indre boringen kan gjøre mer enn bare å redusere vekten
Vektreduksjon er den mest omtalte grunnen til å velge en hul stempelstang, men den innvendige boringen åpner også for funksjonelle muligheter som en solid stang rett og slett ikke kan tilby. I noen sylinderdesign brukes boringen som en dedikert passasje for hydraulisk væske, slik at trykket kan nå den fjerne enden av en lang sylinder uten å kreve ekstern rørføring langs sylinderkroppen. Dette er spesielt nyttig i utstyr med begrenset plass der det ikke er praktisk å føre eksterne slanger langs hele lengden av en sylinder med lang slag.
I andre applikasjoner brukes boringen til å huse en sekundær stang eller sensorkabel, for eksempel en posisjonsfølende stang som brukes for slagtilbakemelding i sylindre som krever presis, kontinuerlig posisjonsovervåking i stedet for å stole på eksterne grensebrytere alene.
Knekkingsadferd krever en annen støttestrategi enn solide stenger
Fordi en hul stempelstang fordeler materiale mot ytterveggen i stedet for å fylle hele tverrsnittet, skalerer ikke motstanden mot knekking under trykkbelastning på samme måte som en solid stang gjør når diameteren øker. For en gitt ytre diameter vil en hul stang generelt spenne seg ved en lavere trykkbelastning enn en solid stang, med mindre den ytre diameteren økes for å kompensere for det fjernede materialet. Dette er en viktig vurdering i langslagsapplikasjoner, der det å stole utelukkende på vektbesparelsene med en hul design uten å justere diameteren eller legge til mellomstøtte kan gjøre stangen underdimensjonert for de faktiske sidebelastningsforholdene den vil møte.
| Designjustering | Effekt på knekkingsmotstand | Avveining |
| Øk ytre diameter | Forbedrer motstanden betraktelig | Reduserer vektbesparelser fra hul design |
| Tykke borevegg | Moderat forbedring | Øker vekten noe mens den ytre diameteren holdes fast |
| Legg til støtte for mellomledd | Reduserer effektiv knekklengde | Legger til mekanisk kompleksitet til sylindersammenstillingen |
Hvor en hul stempelstang løser problemer kan en solid stang ikke
Hule stangdesign har en tendens til å tjene sin plass i applikasjoner der enten vekt eller intern ruting gir en reell funksjonell fordel, i stedet for å bli valgt rent som et lettere alternativ til en solid stang. Langslagssylindre som brukes i marine- og havneutstyr drar ofte nytte av den reduserte massen, siden lettere bevegelige komponenter belaster bærende strukturer mindre og reduserer dynamisk belastning under drift. Oljefelt og gruveutstyr drar noen ganger fordel av den interne boringen for å føre hydraulikkvæske eller instrumenteringskabling gjennom selve stangen, noe som forenkler den generelle systemdesignen.
- Langslagsapplikasjoner hvor redusert frem- og tilbakegående masse forbedrer dynamisk ytelse
- Design som krever intern væskeføring eller kabelpassasje gjennom selve stangen
- Utstyr hvor minimering av strukturell belastning fra sylinderens egenvekt er en prioritet
- Systemer som bruker interne posisjonsfølende stenger som krever en huspassasje inne i stempelstangen
På tvers av de hydrauliske sylinderprosjektene vi har støttet for produsenter av marine-, havne- og gruveutstyr, har beslutningen om å spesifisere en hydraulisk sylinder hul stempelstang har nesten alltid kommet ned til et av disse funksjonelle behovene i stedet for at vektreduksjon er den eneste avgjørende faktoren.