2026-09-30
Bom hydrauliske stempelstenger sitte i hjertet av enhver maskin som løfter, når eller plasserer en last i høyden. Enten utstyret er en arbeidsplattform, en lastebilmontert kran eller en betongbompumpe, konverterer stangen inne i hver bomsylinder hydraulisk trykk til kontrollert bevegelse mens den overlever støv, vibrasjoner og konstante lastreverseringer. For kjøpere og ingeniører er utfordringen sjelden å finne en stang som passer; det er å finne en som beholder dimensjonene, overflaten og utmattelsestiden gjennom år med feltarbeid.
En bomsylinder er ikke en benkpress. Stangen er ofte forlenget langt fra sylinderkroppen, noe som gjør stangen til en utkrager som må motstå bøyning så vel som aksial skyvekraft. Sidebelastninger fra bomkonstruksjonen, vinden og skuffen eller plattformens vekt oversetter seg til bøyebelastning langs den eksponerte lengden. Samtidig vender stangen mot regn, salt, grus og hydraulisk væsketåke.
Denne kombinasjonen av bøying, korrosjon og glideslitasje er grunnen til at bomstenger vanligvis er spesifisert med strammere retthetstoleranser, hardere overflater og bedre korrosjonsbeskyttelse enn generelle sylinderstenger. En stang som oppfyller nominell diameter, men som bøyer seg under belastning, vil skjære tetningen, lekke olje og til slutt tvinge en sylinder til gjenoppbygging.
Den første avgjørelsen i stangvalg er om kroppen skal være solid eller hul. Solide stenger er standard for de fleste bomsylindere fordi de tilbyr høy stivhet i en kompakt konvolutt. De er enkle å maskinere, enkle å krom, og enkle å inspisere. Når sylinderboringen er stor og slaglengden er kort, vinner vanligvis en solid stang på pris og pålitelighet.
Hule stenger blir attraktive når vekten betyr noe eller når stangen må ha en intern oljepassasje. En hul stempelstang kan redusere bevegelig masse på bommer med lang rekkevidde, noe som igjen senker tregheten og forbedrer posisjoneringsnøyaktigheten. Hule oljerør tjener et annet formål: de fører hydraulikkvæske gjennom selve stangen, og forenkler manifolddesign på visse bom- og støttebenskretser.
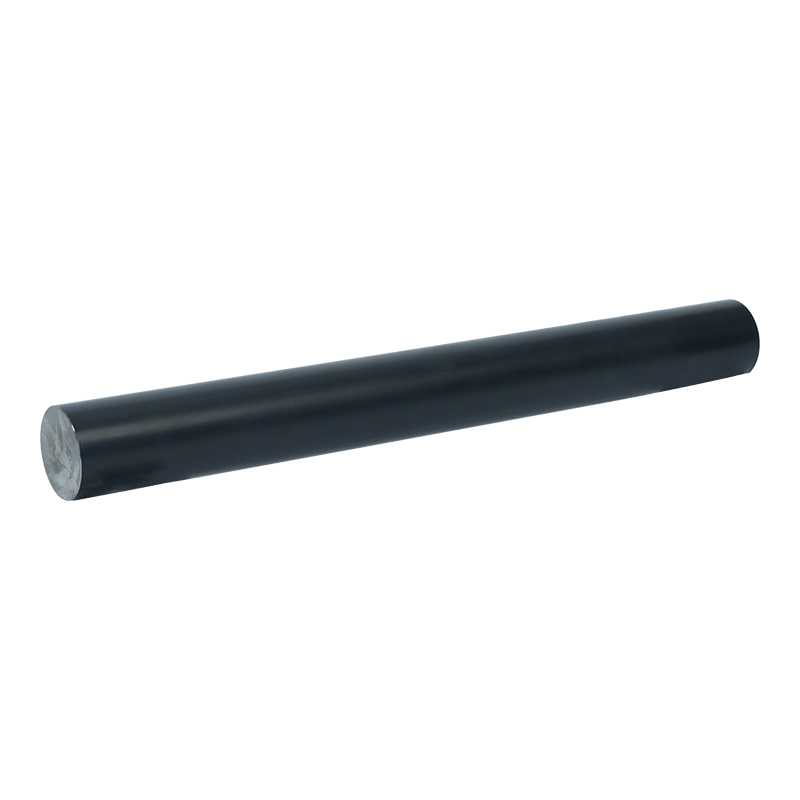
 Presisjonsbehandlet, solid stempelstang i legert stål for hydrauliske sylindre Laget av legert eller rustfritt stål med F5–F9-nøyaktighet og Φ20–Φ500 diametre, støtter denne solide stangen bomsylindre som trenger dimensjonskonsistens; valgfri hardforkromning og tilpasset maskinering er tilgjengelig. Se produkt →
For kritiske bomapplikasjoner gir en solid stang med presisjonsfinish den dimensjonale konsistensen som glandtettninger og -lagre er avhengige av. Overflatefinish, rundhet og retthet samhandler her, og små avvik som er usynlige på en generell stang kan bli lekkasjebaner på en bom som sykler tusenvis av ganger per skift.
Bart stål vil ikke vare lenge på en fungerende bom. Overflaten til en stempelstang tørkes av med tetninger ved hvert slag, så den må være hard nok til å motstå slitasje og glatt nok til å beskytte tetningsleppen. Valg av belegg er derfor en av de mest konsekvensbeslutninger i spesifikasjonen.
Hardforkromning forblir industriens grunnlinje. Et godt påført hardkromlag gir en hard overflate med lav friksjon med god slitestyrke til en rimelig pris. Der korrosjonsbestandighet er viktigere, legger et melkehvitt krom- og hardkrombelegg til et mykere, mer jevnt underlag som forbedrer saltsprayytelsen. Nikkel- og hardkrombelegg kombinerer en korrosjonsbestandig nikkelbarriere med et ytre lag av hardt krom, som passer til offshore, havne og andre våte miljøer.
For mer krevende driftssykluser tilbyr keramisk belegg og laserkledning alternativer. Keramiske belegg gir høy hardhet og utmerket kjemisk motstandsdyktighet, mens laserkledning smelter sammen et metallurgisk bundet lag som kan bearbeides og gjenoppbygges. QPQ-belegg, en skjøl-polsk-sluk-nitreringsprosess, gir en hard, slitesterk overflate med minimal forvrengning, noe som er nyttig på lange, slanke stenger der retthet er kritisk.
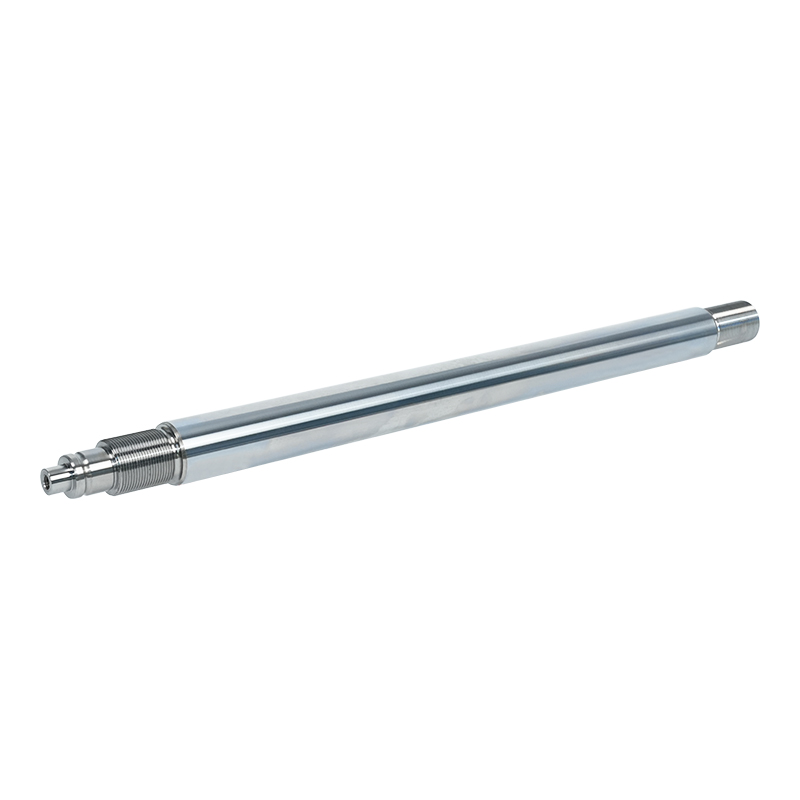
 Hardforkrommet stempelstang for hydrauliske sylindre Denne stempelstangen er galvanisert med tett krom, og tilbyr høy overflatehardhet, slitasje- og korrosjonsmotstand, og en jevn finish for krevende hydrauliske sylinderapplikasjoner som krever tetting, passform eller dimensjonsrestaurering. Se produkt →
Mange bomsylindere bruker ikke en vanlig stang. I stedet leveres stangen som en sammenstilling som inkluderer et øye, flens eller gjenget ende som allerede er festet til stangkroppen. Sammenføyningsmetoden påvirker utmattelsesstyrke, ledetid og reparasjonsstrategi.
En smidd stang i ett stykke danner stangen og enden fra et enkelt smidd stykke, og eliminerer sveisesømmer i området med størst belastning. Dette er det foretrukne valget for bomsylindre med høy belastning der utmattelseslevetiden er kritisk. Integrerte sveisestavdesigner sveiser en separat ende til stangkroppen, noe som gir mer fleksibilitet i endegeometri og kan være mer økonomisk for middels tunge applikasjoner. Delte sveisestavkonstruksjoner deler sammenstillingen i seksjoner som sveises og deretter ferdigbehandles, noe som hjelper når totallengden overstiger tilgjengelig maskineringskapasitet eller når endematerialet må avvike fra stavmaterialet.
 Smidde ett-stykkes hydrauliske sylindre stempelstangenheter Laget av integrert smiing uten sveise- eller monteringsskjøter, gir denne stangenheten i ett stykke kontinuerlig kornflyt, høy utmattelsesstyrke, F5–F9-nøyaktighet, valgfri hardforkromning og tilpasset maskinering for krevende sylindre. Se produkt →
Stangytelsen avgjøres lenge før delen når maskinen. Stålkjemi, varmebehandling, retting, maskinering, sliping, polering og belegg setter alle sine spor på den endelige overflaten. En leverandør som kontrollerer disse trinnene internt har en kortere vei til konsistent produksjon.
I vår egen produksjon starter prosessen med inngående materialinspeksjon og fortsetter gjennom CNC-sliping, CNC-polering og en intelligent miljøkontrollert pletteringslinje. Hver stang kontrolleres for retthet, diameter, rundhet og overflateruhet før belegg, og deretter på nytt etter belegg for tykkelse, vedheft og overflatedefekter. Selskapet har hatt ISO 9001 og ISO 14001 sertifisering siden 2011, og fabrikken dekker nå mer enn 25 000 kvadratmeter med flere hundre ansatte.
Hvis du vil ha en nærmere titt på hvordan presisjon faktisk måles og opprettholdes på en stempelstang, vår artikkel om presisjon stempelstang behandling går gjennom nøkkelparametrene.
Den riktige stangen er den som matcher belastningen, miljøet og vedlikeholdsmodellen til maskinen. Tabellen nedenfor oppsummerer vanlige bomapplikasjoner og stangvalgene som pleier å passe til dem.
| Søknad | Typisk stangkropp | Vanlig overflatebehandling | Nøkkelfokus |
|---|---|---|---|
| Luftarbeidsplattform | Solid, presis finish | Hard krom | Retthet, seglliv |
| Lastebilmontert kran | Solid eller hul | Hard krom, nickel-chrome | Bøyemotstand, korrosjon |
| Bompumpe i betong | Solid, høy stivhet | Hard krom, ceramic | Tretthet liv, slitasje |
| Havne- og offshoreutstyr | Solid eller montering | Nikkel-krom, laserkledning | Saltspray, reparerbarhet |
| Gravemaskin med lang rekkevidde | Hul eller solid montering | Hard krom, QPQ | Vekt, forvrengningskontroll |
Bom hydrauliske stempelstenger er en liten del av en stor maskin, men de bærer en uforholdsmessig del av pålitelighetsbelastningen. En stang som er rett, hard og godt beskyttet holder sel i live, holder trykket og holder bommen i bevegelse forutsigbart. En stang som er underspesifisert blir en gjentakende vedlikeholdsartikkel.
Hvis du spesifiserer stenger for en ny bomdesign eller ser etter en leverandør som kan støtte en eksisterende flåte, er den praktiske veien å definere lasttilfellet, miljøet og det forventede serviceintervallet først, og deretter matche stangkropp, sammenstillingstype og belegg til disse inngangene. Den sekvensen holder kostnadene der de hører hjemme og ytelsen der det betyr noe.
Kontakt oss
+86-137-0618-5800
Nr. 3 Dujuan West Road, Hudai Town, Binhu-distriktet, Wuxi City, Jiangsu-provinsen
Ta kontakt
Mobil