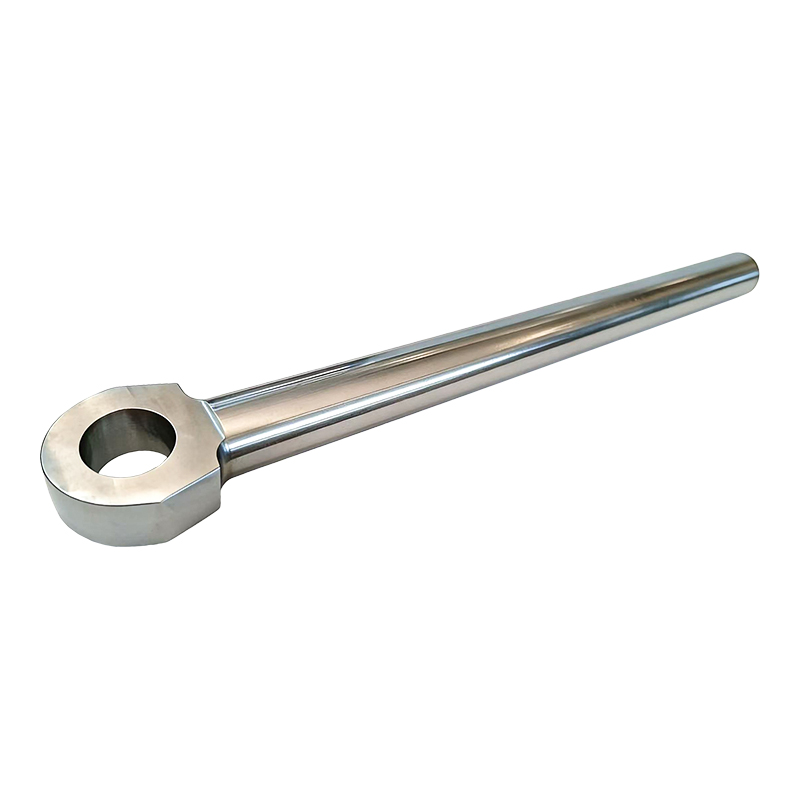
Hvorfor retthetstoleransen blir strengere ettersom stanglengden øker
De fleste antar at retthetstoleranse er en fast verdi, men for en ekstra lang hydraulisk stempelstang den må faktisk skalere ned proporsjonalt ettersom lengden øker, ikke holde seg konstant. En stang som er helt akseptabel på 2 meter med et visst avvik per meter kan bli mekanisk ustabil på 6 eller 8 meter hvis den samme absolutte toleransen brukes i stedet for en strammere per meter tall. Dette er grunnen til at ekstra lange stenger vanligvis spesifiseres med retthet uttrykt som avvik per meter lengde i stedet for et enkelt samlet tall, siden en liten vinkelfeil forsterker betydelig over et lengre spenn.
Sammensetningseffekten betyr mest ved full ekstensjon, der den ustøttede lengden på stangen er størst, og selv en liten bue oversettes til ujevnt tetningskontakttrykk. Over tusenvis av sykluser akselererer den ujevne kontakten slitasjen på den ene siden av tetningen lenge før resten av tetningen viser tegn til nedbrytning.
Boom hydrauliske stempelstenger håndterer belastningsvinkler, ikke bare belastningsvekt
En vanlig misforståelse med bom hydrauliske stempelstenger behandler den nominelle lasten som en ren vertikal kraft. I praksis opplever bomsylindere konstant skiftende belastningsvinkler når bommen artikulerer gjennom arbeidsområdet, noe som introduserer et bøyemoment på stangen i tillegg til den aksiale trykk- eller strekkkraften den først og fremst er designet for. Denne kombinerte belastningen er grunnen til at bomstenger generelt trenger en større diameter i forhold til slaglengden enn en stang som brukes i en enkel rettlinjet løfteapplikasjon vil kreve.
Hvor det ekstra stresset konsentreres
Bøyespenningen fra en vinklet last fordeler seg ikke jevnt langs stangen. Den konsentrerer seg nær punktet med maksimal ikke-støttet lengde, typisk nær full ekstensjon, som også er der knekkingsrisikoen allerede er høyest. Denne overlappingen er grunnen til at bomstangfeil, når de oppstår, er uforholdsmessig sannsynlige for å skje under forlenget, vinklet operasjon i stedet for under tilbaketrekking eller nøytral posisjonering.
Slankhetsforhold: Tallet som faktisk forutsier knekking
For ekstra lange bom hydrauliske stempelstenger , den mest nyttige ingeniørfiguren er ikke diameter eller materialkvalitet alene – det er slankhetsforholdet, beregnet fra stangens effektive lengde delt på svingningsradius. Et høyt slankhetsforhold betyr at stangen er mye mer utsatt for å knekke seg under trykkbelastning enn en kortere, kraftigere stang vil ha samme diameter, selv om begge er laget av identisk materiale.
| Rekkevidde for slankhetsforhold | Knekkingsrisikonivå | Typisk designrespons |
| Lavt | Minimal | Standard diameter dimensjonering er vanligvis tilstrekkelig |
| Moderat | Merkbart under sidebelastningsforhold | Økt stangdiameter eller mellomliggende styrestøtte |
| Høy | Betydelig, spesielt nær full forlengelse | Større diameter, stål av høyere kvalitet eller teleskopisk design |
Dette er en av beregningene vi kjører tidlig i designfasen når vi utvikler en hydraulisk stempelstang med ekstra lang bom, siden gjetting på diameter basert på slaglengde alene har en tendens til enten å overbygge stangen unødvendig eller gjøre den sårbar for knekking under reelle arbeidsforhold.
Beleggtykkelse og hardhet er ikke den samme avveiningen
Et overraskende antall kjøpere antar at et tykkere belegg automatisk betyr en mer holdbar hydraulisk sylinderstempelstang, men beleggtykkelse og substrathardhet løser to forskjellige problemer. Et tykkere hardt kromlag forbedrer korrosjonsmotstanden og kan forlenge levetiden til selve belegget, men hvis det underliggende stålet ikke er herdet gjennom induksjonsherding eller lignende prosess, forblir stangen sårbar for deformasjon under kraftig sidebelastning, siden belegget ikke tilfører strukturell styrke til kjernematerialet.
- Tykkere belegg forbedrer motstanden mot overflatekorrosjon og slitasje over tid
- Kjernehardhet bestemmer hvor godt stangen motstår bøying eller bulker under mekanisk påvirkning
- For tykke belegg kan faktisk øke risikoen for avflassing hvis vedheft ikke er ordentlig kontrollert under plettering
- En stang med både en herdet kjerne og et passende tynt, godt festet belegg overgår vanligvis en med bare et tykt belegg over en myk kjerne
Mellomliggende støtteavstand endrer den effektive spennlengden
I flertrinns bomsammenstillinger er den effektive knekklengden til en stang ikke bare dens fulle fysiske lengde – det er den ikke-støttede avstanden mellom styrepunkter. Å legge til mellomstøtter langs en hydraulisk stempelstangs bevegelsesbane kan redusere den effektive lengden som brukes i knekkberegninger, og det er grunnen til at noen ekstra lange bomkonstruksjoner inkluderer ekstra styrebøssinger eller støttebraketter i stedet for å bare stole på en større stangdiameter for å håndtere belastningen.
Denne avveiningen er viktig i applikasjoner som pelemaskineri og gravemaskiner, hvor bomgeometri ofte begrenses av maskinens totale størrelse. I stedet for å skalere opp stangdiameteren på ubestemt tid, noe som øker vekten og kostnadene, er konstruksjon av støttestrukturen rundt stangen ofte en mer effektiv måte å kontrollere knekkrisikoen samtidig som monteringen holdes innenfor et håndterbart vektbudsjett.
Transport og håndtering forårsaker mer skade enn de fleste forventer
Det er lett å anta at når en ekstra lang hydraulisk stempelstang har bestått siste inspeksjon, ligger risikoen for skade bak den, men transport og håndtering står for en betydelig andel av overflatedefektene som finnes i lange stenger før de i det hele tatt er installert. En stang som hviler ustøttet over hele lengden under frakt kan utvikle en svak permanent bue ganske enkelt fra sin egen vekt, spesielt hvis den ikke er vugget på flere punkter langs lengden.
- Stenger bør støttes på flere punkter under transport, ikke bare i de to endene
- Beskyttelseshylse hjelper til med å forhindre overflateriper fra kontakt med emballasjematerialer eller tilstøtende stenger
- Vertikal lagring er noen ganger foretrukket fremfor horisontal lagring for svært lange stenger for å unngå gradvis nedbøyning over lengre lagringsperioder
- Løftepunkter bør identifiseres på forhånd, siden feil løft kan føre til en bøyning som ikke er synlig før stangen er under belastning
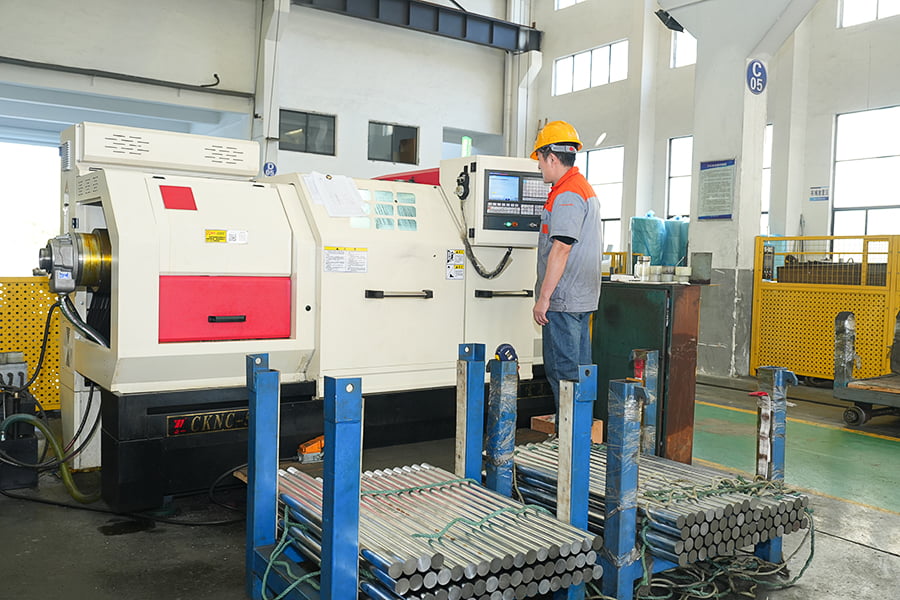
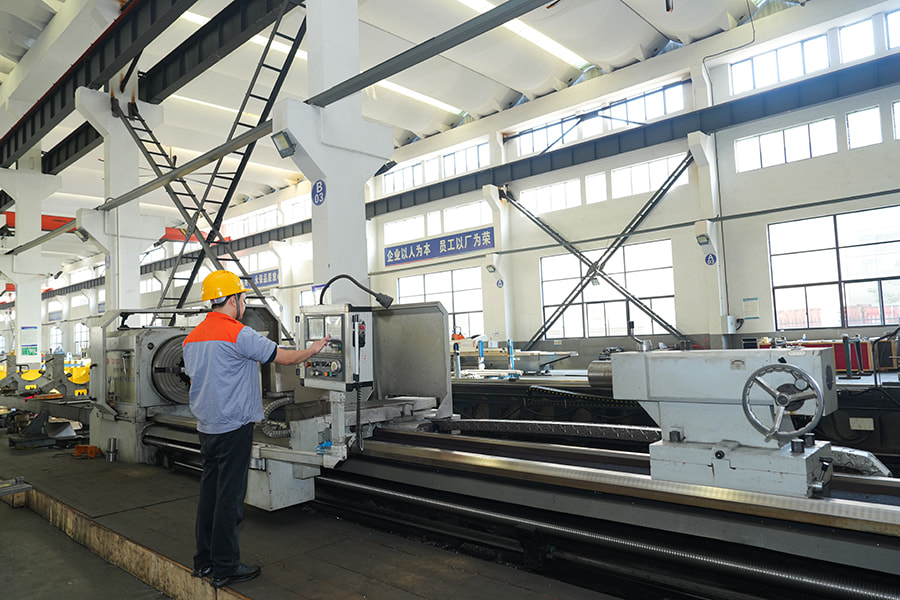
Etter å ha produsert stempelstenger for vannsparings-, marine- og gruveutstyr fra Wuxi-anlegget vårt i årevis, har vi funnet ut at pakking og håndteringsprosedyrer for ekstra lange stenger ofte trenger like mye oppmerksomhet som selve maskineringsprosessen.
Fatigue Life er et annet spørsmål enn statisk styrke
A hydraulisk sylinder stempelstang kan enkelt bestå en statisk belastningstest og fortsatt mislykkes i god tid før forventet levetid hvis utmattelsesytelsen ikke ble tatt riktig hensyn til. Statisk styrketesting bekrefter at stangen kan håndtere en gitt belastning én gang, men utmattelseslevetiden beskriver hvordan stangen holder seg under gjentatt sykling, som er tilstanden den faktisk opplever i reell drift. Overflatefinishkvalitet spiller en overordnet rolle her, siden mikroskopiske overflateuregelmessigheter fungerer som spenningskonsentrasjonspunkter der utmattelsessprekker har en tendens til å starte over tusenvis av sykluser.
Dette er en del av grunnen til at overflateruhetsspesifikasjonene for stempelstenger ofte er strengere enn det som ville vært nødvendig rent for tetningskompatibilitet. En stang som tetter perfekt med en litt grovere finish kan fortsatt utvikle tretthetssprekker tidligere enn en stang som er maskinert og polert til en finere toleranse, spesielt i høysyklusapplikasjoner som gravemaskinbomsylindre som forlenges og trekkes tilbake hele tiden gjennom en arbeidsdag.