Trådengasjementlengde påvirker mer enn holdestyrke
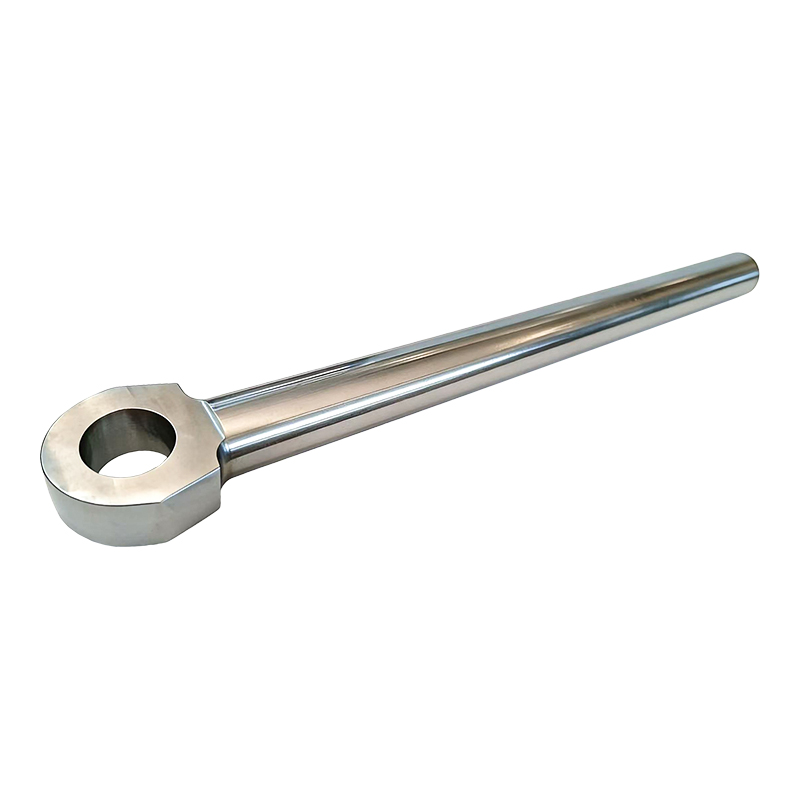
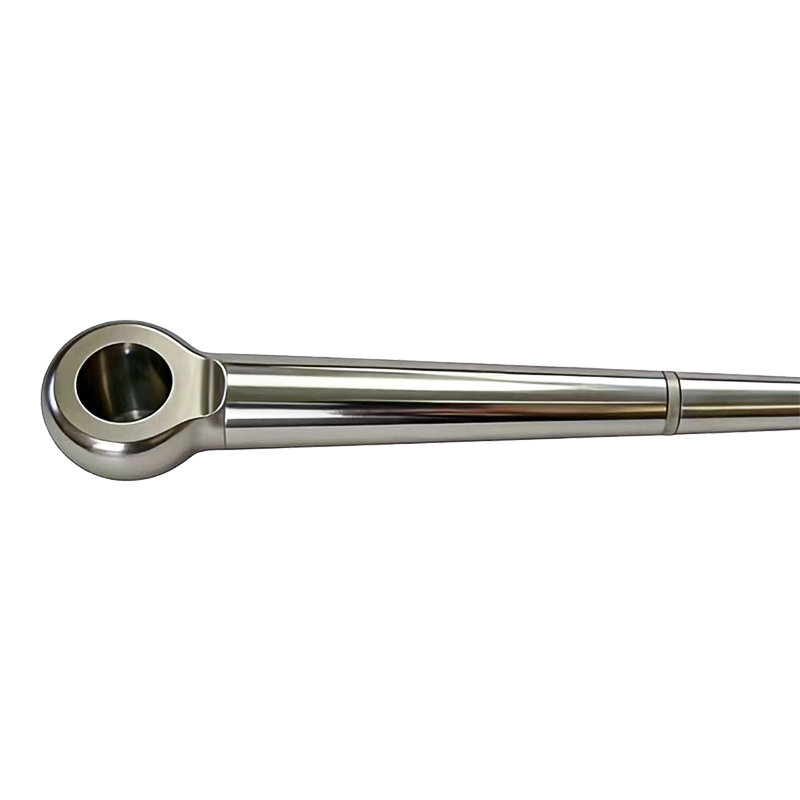
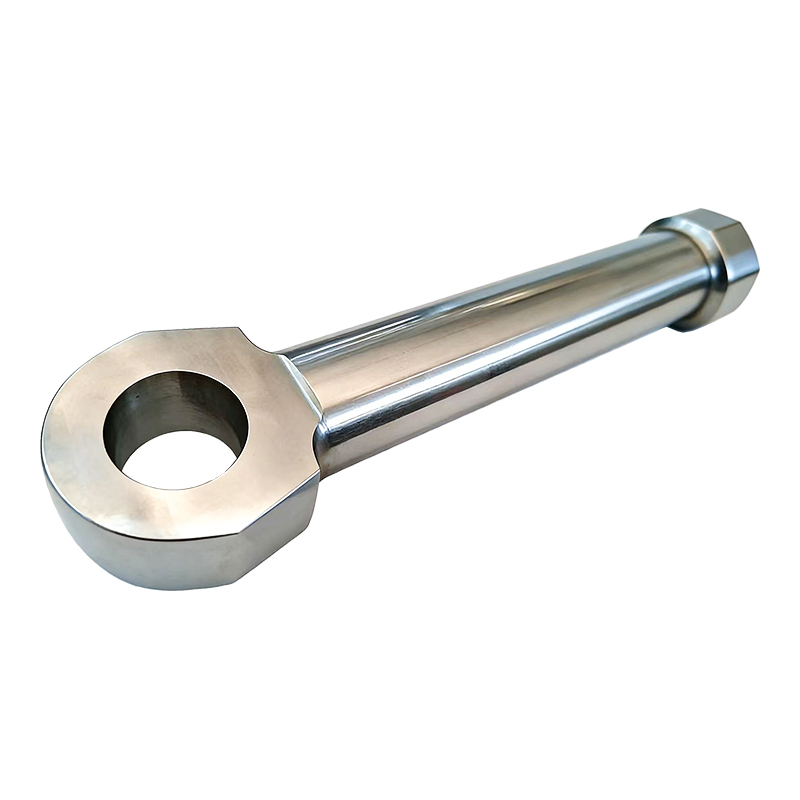
Når et stempelhode er gjenget på stangen som en del av en stempelstangenhet, gjør inngrepslengden til den gjengeforbindelsen mer enn å bestemme hvor sikkert de to komponentene er sammenføyd. Utilstrekkelig gjengeinngrep konsentrerer spenningen ved de første gjengene som får kontakt, noe som over gjentatt sykling kan føre til tretthetssprekker på akkurat det punktet, selv om forbindelsen faktisk aldri løsner mekanisk. Dette er grunnen til at gjengeinngrepsspesifikasjoner for stempelstangsammenstillinger typisk er uttrykt som et multiplum av gjengediameteren i stedet for en fast lengde, siden passende inngrep skalaer med belastningen koblingen trenger å bære.
Gjengelåsemetoder har også betydning her. En kobling som utelukkende er avhengig av dreiemoment for å holde seg sikker kan gradvis løsne under vibrasjonen og trykksyklusen som er typisk for hydraulisk drift, og det er grunnen til at mange stempelstangenheter har en mekanisk låsefunksjon, selvklebende gjengelås eller en låsemutter i tillegg til riktig dreiemoment, i stedet for å være avhengig av friksjon alene.
Sveisede vs maskinbearbeidede stempelhodeforbindelser svikter annerledes
Stempelhoder kan festes til stangen enten gjennom en gjenget og maskinert kobling eller en sveiset kobling, og valget påvirker ikke bare monteringskostnadene, men hvordan koblingen oppfører seg under stress over tid. En maskinert gjenget forbindelse har en tendens til å svikte gradvis, og viser ofte tidlige tegn som lett løshet eller mindre lekkasje før en fullstendig feil oppstår, noe som gir vedlikeholdsteam et advarselsvindu. En sveiset forbindelse er derimot vanligvis sterkere under normale forhold, men kan svikte mer brått hvis en sveisefeil er tilstede, siden det ikke er noen mekanisk løshet som signaliserer et utviklende problem før skjøten gir etter.
Hvorfor inspeksjonsmetoder er forskjellige mellom de to
Sveisede stempelstangsammenstillinger krever generelt ikke-destruktive testmetoder som ultralyd eller inspeksjon av penetreringsmiddel for å verifisere sveiseintegriteten før enheten tas i bruk, siden overflateinspeksjon alene ikke kan avsløre undergrunnssveisedefekter. Gjengede sammenstillinger kan på den annen side ofte verifiseres gjennom momenttesting og visuell gjengeinspeksjon, som er relativt enklere å utføre som en del av rutinemessig kvalitetskontroll.
Tetningssportoleranser har lengre rekkevidde enn folk forventer
Sporet som er maskinert inn i et stempelhode for å holde stempeltetningen må møte trange dimensjonstoleranser, og små avvik her får konsekvenser som strekker seg langt utover selve tetningen. Et spor som er litt for bredt gjør at tetningen kan skifte under trykk, noe som fører til ujevn slitasje og eventuell bypass-lekkasje. Et spor som er litt for smalt kan klemme tetningen under installasjonen, og skape et svakt punkt som svikter tidlig selv om den omkringliggende enheten ser ut til å fungere fullt ut. Fordi dette sporet er et fast trekk ved det ferdige stempelhodet, betyr korrigering av et toleranseproblem etter maskinering vanligvis å kassere komponenten i stedet for å omarbeide den.
- Sporbreddetoleranse påvirker direkte hvor mye tetningen kan bevege seg under trykksykling
- Spordybden påvirker tetningens kompresjon, noe som påvirker både tetningsytelsen og tetningens levetid
- Overflatefinish inne i sporet betyr nesten like mye som finish på stangen, siden en grov sporoverflate kan slite av tetningen fra innsiden
- Skarpe hjørner eller grader etter maskinering er en vanlig, unngåelig årsak til tidlig forseglingsskade under installasjon
Konsentrisitet mellom stang og stempel påvirker slitasje lenge før det påvirker funksjon
A stempelstangenhet kan fungere normalt i en periode selv med en liten konsentrisitetsfeil mellom stangens senterlinje og stempelhodet, men denne feiljusteringen viser seg vanligvis først som ujevn slitasje på sylinderboringen eller bøsningens overflater, i god tid før det forårsaker merkbare ytelsesproblemer. Dette er en av grunnene til at konsentrisitet kontrolleres som et spesifikt kvalitetskontrolltrinn atskilt fra å bare verifisere at både stangdiameteren og stempeldiameteren individuelt oppfyller sine egne toleranser, siden to individuelt korrekte komponenter fortsatt kan være feiljustert når de settes sammen.
| Konsentrisitetstilstand | Tidlig symptom | Langsiktig konsekvens |
| Innenfor toleranse | Jevnt slitasjemønster på boring og tetninger | Forventet levetid oppnådd |
| Mindre avvik | Noe ujevn tetningsslitasje, ennå ikke synlig utvendig | Redusert tetningslevetid, tidligere vedlikeholdsintervall |
| Betydelig avvik | Merkbar sidebelastning og boringskåring | For tidlig sylindersvikt, mulig boreskader |
Testing av forsamlingen som en helhet, ikke bare komponentene
Et vanlig gap i kvalitetskontroll er å teste individuelle komponenter i en stempelstangenhet, slik som stangen og stempelhodet, mot deres egne spesifikasjoner uten noen gang å teste den ferdige sammenstillingen sammen som en funksjonell enhet. Trykktesting og slagsykling på den sammensatte enheten kan avsløre interaksjonsproblemer, for eksempel mindre feiljustering eller tilkoblingssvakheter, som ikke vil dukke opp når hver del inspiseres på egen hånd. Dette er spesielt viktig for monteringer for høysyklusapplikasjoner som gravemaskiner og pelemaskineri, der de kombinerte påkjenningene av trykk, vibrasjoner og gjentatte bevegelser bare vises når alt fungerer sammen.
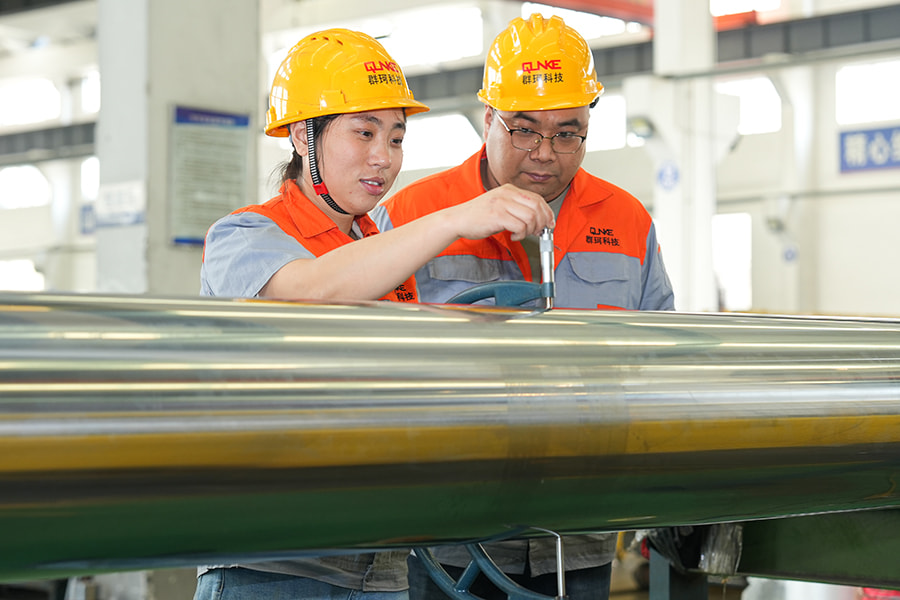
Vi tester ferdige stempelstangsammenstillinger som fulle enheter før de forlater Wuxi-anlegget vårt, siden testing på komponentnivå alene ikke alltid fanger opp den typen interaksjonsproblemer som bare dukker opp når en stang og stempelhode jobber sammen under reell trykksykling.
Når en tilpasset sammenstilling løser et kompatibilitetsproblem, kan en standard ikke
Standard stempelstangsammenstillinger fungerer bra når utstyrsspesifikasjonene stemmer overens med vanlig tilgjengelige konfigurasjoner, men eldre maskineri, modifisert utstyr eller unike driftsmiljøer trenger ofte noe som er bygget for nøyaktige krav i stedet for tilpasset fra en katalogdel. En skikk hydrauliske stempelstangenheter tillate justeringer av gjengestigning, monteringsstil, tetningsspordimensjoner og overflatebehandling samtidig, i stedet for å tvinge et kompromiss på én spesifikasjon for å passe en standard del andre steder.
- Eldre eller utgått utstyr der originalspesifikasjonene ikke lenger samsvarer med gjeldende standardtilbud
- Bruksområder i korrosive eller slitende miljøer som krever ikke-standard overflatebehandling på tvers av hele enheten
- Utstyr modifisert fra sin originale design, hvor monteringspunkter eller slaglengde ikke lenger samsvarer med en standard del
- Situasjoner som krever matchede sett med sammenstillinger med garantert konsistent ytelse på tvers av flere enheter
Gitt utvalget av utstyr vi har støttet på tvers av anleggsmaskiner, oljefelt og gruvedrift, har spesialbygde stempelstangsenheter en tendens til å dukke opp oftest når et utstyr har blitt modifisert eller reparert på måter som ikke lenger samsvarer med dens opprinnelige fabrikkspesifikasjoner.