2026-09-08
En hydraulisk sylinderstempelstang er den mest mekanisk belastede komponenten i en hydraulisk aktuator. Det konverterer væsketrykk til lineær bevegelse, og det er den første komponenten som viser slitasje når en sylinder er underdimensjonert, feiljustert eller feilbehandlet. Ved feltreparasjoner er stangen ofte årsaken til at en sylinder bygges om. Så hvis du spesifiserer en ny stang, erstatter en eller vurderer en leverandør, er de praktiske spørsmålene: hvilken diameter, hvilken overflatebehandling, hvilken toleranse, og hva bør du forvente at det vil koste over levetiden? Det korte svaret er at en stempelstang bør velges for den kombinerte effekten av søylestyrke, overflatehardhet og korrosjonsmotstand, ikke for en enkelt egenskap. Denne artikkelen forklarer disse tre faktorene ved å bruke detaljene som betyr noe i innkjøp og prosjektering.
Stempelstangen er akselen som kobler den hydrauliske sylindercylinderen til den eksterne lasten. Den passerer gjennom en kjertel og leder stempelet inn i boringen. Når det påføres trykk, forlenges eller trekkes stangen tilbake, og bærer hele sylinderkraften. Stangen kontrollerer også tetningskontakt og viskervirkning. Som et resultat påvirker dens diametertoleranse og overflatefinish direkte lekkasje og levetid.
Ved bruk med lang slag kan en tynn stang bøye seg under kompresjon. Dette kalles et kolonnestyrkeproblem. En sikrere tilnærming er å øke stangdiameteren eller å redusere den ustøttede lengden. Tykkere stenger gir også stivhet og reduserer sidebelastningsavbøyning. For en gitt borestørrelse bestemmer stempelstangens diameter forlengelseshastigheten og returkraften, så det er ikke bare et strukturelt valg; det er også et ytelsesvalg.
De vanligste feilene på stempelstangen faller inn i to kategorier. Den første er strukturell. En stang som er for liten for slaglengden har lav søylestyrke, spesielt når man skyver last. En lang, tynn stang vil bøye eller knekke. Den andre kategorien er overflaterelatert. Riper, groper og korrosjon kan skade stangoverflaten, og disse ufullkommenhetene vil til slutt ødelegge tetningene. Hardkrombelegg er standardbeskyttelsen, men kromlaget er vanligvis bare 20 til 40 mikron tykt. Når en ripe trenger inn i det laget, kan fuktighet nå basismetallet og starte et underskjæringsangrep. Derfor er en polert og korrekt behandlet stang mer verdt enn en billig stang med dårlig finish.
Et annet vanlig problem er feiljustering. Hvis stangen er montert i vinkel eller sylinderen ikke er på linje med lastbanen, skaper sidekrefter ekstra friksjon og ujevn slitasje. I mobilt utstyr viser dette seg ofte som ensidig kromslitasje og gjentatt tetningsbytte. Den riktige responsen er ikke et tykkere belegg, men en bedre utformet stangende og en mer stiv støttestruktur.
En stempelstang starter som en kaldtrukket eller smidd stålstang. Produksjonsprosessen skal kontrollere hele sekvensen fra råvare til ferdig montering. Mange stangfeil går tilbake til trinn som er hoppet over i den sekvensen, for eksempel utilstrekkelig polering før plettering. En typisk prosess begynner med senterløs sliping for å oppnå ønsket diametertoleranse, ofte til h8 eller bedre. Deretter poleres stangen til en overflateruhet på Ra 0,2-0,4 mikron. Hvis applikasjonen krever induksjonsherding, varmes stangen opp og bråkjøles før plettering. Dette gir en hard sak samtidig som den holder kjernen tøff.
Etter varmebehandling går stangen gjennom en elektrolytisk pletteringslinje. Kromtykkelsen er kontrollert mellom 20 og 40 mikron for standard hydrauliske sylindre. Til slutt poleres stangen igjen for å fjerne kromtopper og oppnå spesifisert finish. Denne endelige finishen er kritisk fordi en grov stang vil rive tetningene. Wuxi Qunke Machinery driver dedikerte slipe-, polerings- og intelligente elektropletteringslinjer for å opprettholde denne sekvensen, og selskapets solide stang med presisjonsfinish er produsert spesielt for bruksområder som krever konsekvent dimensjonskontroll.
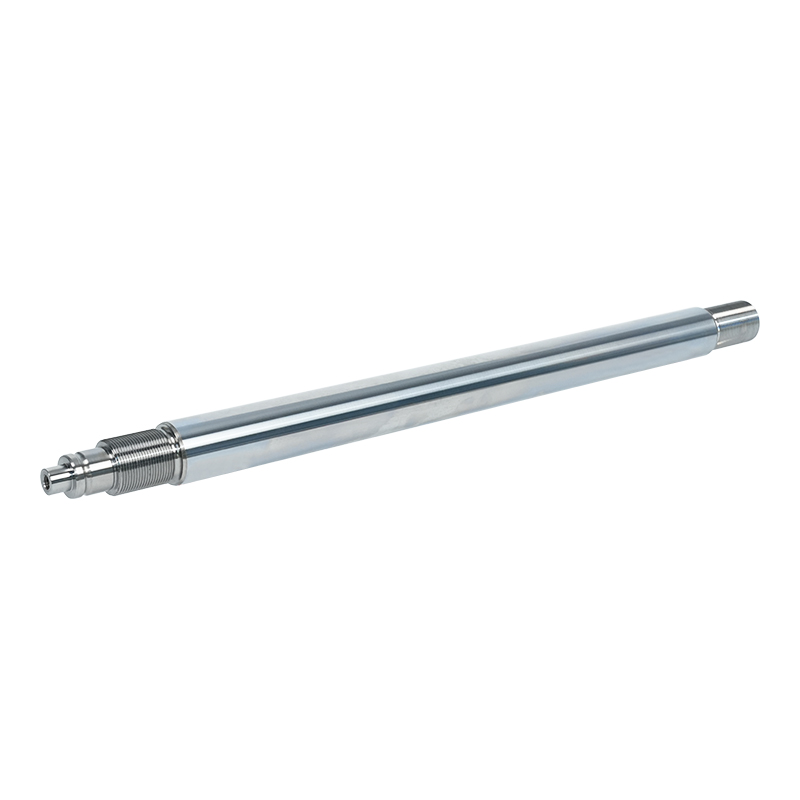
 Presisjonsfinish legert stål solid stempelstang for presise hydrauliske systemer Produsert av høykvalitets legert stål, oppnår denne stangen stramme toleranser og en overlegen overflatefinish. Tilgjengelig i diametre fra Φ20 til Φ500, sikrer den konsekvent dimensjonskontroll for krevende hydrauliske og mekaniske applikasjoner. Se produkt →
For å forstå hvilke parametere som faktisk gjør en stang nøyaktig, kan du lese vår artikkel om prosessering av presisjonsstempelstang . Den dekker toleranse, retthet og overflateruhet i praktiske termer.
Å velge riktig overflatebehandling er en avveining mellom slitestyrke, korrosjonsmotstand, kostnad og reparerbarhet. Tabellen nedenfor er et utgangspunkt for å tilpasse en behandling til din arbeidssyklus.
| Behandling | Typisk tykkelse | Slitasjemotstand | Korrosjonsbestandighet | Typisk bruk |
|---|---|---|---|---|
| Hard krom | 20-40 mikron | Høy | Bra | Generelle hydrauliske sylindre, anleggsmaskiner |
| Nikkel hard krom | 25-50 mikron | Høy | Veldig bra | Marine, offshore og korrosive miljøer |
| Keramisk belegg | 50-150 mikron | Veldig høy | Utmerket | Høy-wear, dry-running, and high-temperature applications |
| Laserkledning | 1-3 mm | Veldig høy | Veldig bra | Kraftige reparasjoner og slipende mediakontakt |
| QPQ | 10-20 mikron | Middels høy | Utmerket | Små stenger, presisjonskomponenter, korrosjonskritiske deler |
Hard krom er fortsatt det mest økonomiske valget for vanlige konstruksjons- og industrisylindre. Den gir god slitestyrke og kan enkelt bearbeides. Når miljøet er mer aggressivt, gir nikkel-under-krom eller keramiske belegg en bedre korrosjonsbarriere. Laserkledning er en reparasjonsorientert tilnærming som bygger opp tykke lag for en slitt eller skadet stang. QPQ-behandling er en termokjemisk prosess som produserer et sammensatt lag, men det er mindre vanlig for stenger med stor diameter.
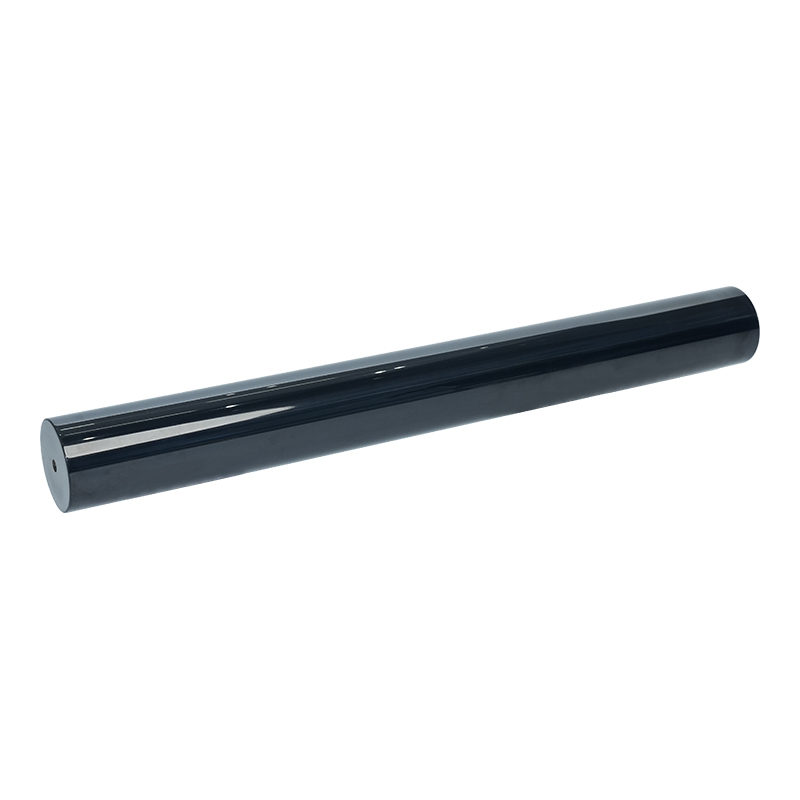
 Hardforkrommet stempelstang for slitasje- og korrosjonsbestandighet Denne stangen er galvanisert med et tett, hardt kromlag, og tilbyr utmerket slitestyrke og korrosjonsbeskyttelse. Det gir en jevn overflate, forlenger levetiden i standard industrisylindre og reduserer vedlikeholdet. Se produkt →
Hvis arbeidssyklusen din hovedsakelig består av slitasje uten aggressive kjemikalier, er hard krom fortsatt vanskelig å slå på verdi. For de fleste bruksområder med hydraulisk sylinderstempelstang, vil et riktig kontrollert hardt kromlag gi årevis med pålitelig service.
Når du ber om et tilbud, vær tydelig om følgende parametere: materialkvalitet, stangdiameter og toleranse, overflateruhet, hardhet, beleggtype og tykkelse, og retthet. Materialvalg inkluderer vanligvis karbonstål 45# for standardapplikasjoner, 40Cr for høyere styrke, eller rustfritt stål der korrosjonen er alvorlig. Diametertoleranse er ofte h8 eller h9, men mange produsenter av hydrauliske sylindere ber om k6 eller h7 for kritiske tetninger. Overflateruhet bør spesifiseres som Ra, typisk 0,2-0,4 mikron etter plettering. Retthet måles normalt til 0,05 mm per meter for presisjonsstenger.
For støtbelastede applikasjoner med høy kraft, reduserer en smidd stempelstang i ett stykke risikoen for sveisefeil. Smidde stenger er sterkere fordi kornstrømmen følger delens form. De brukes ofte i gruvedrift, pelemaskineri og stort anleggsutstyr. Hvis du trenger at stangen også skal fungere som oljepassasje, er en hul stang et bedre valg.
 Smidd ett-stykke hydraulisk sylinder stempelstangenhet Integrert smidd for å eliminere sveiseskjøter, gir denne stangen overlegen styrke og tretthetsmotstand. Egnet for støtbelastet og tungt utstyr, sikrer den pålitelig ytelse med kontinuerlig kornflyt. Se produkt →
Bekreft i tillegg leverandørens inspeksjonsevner. En pålitelig leverandør vil ha et dedikert kvalitetskontrolltrinn som kontrollerer diameter, overflateruhet, pletteringstykkelse og retthet etter hvert prosesstrinn. Unngå å stole på en enkelt siste inspeksjon, fordi en stang med en skjult ripe under krom vil bestå en tilfeldig sjekk.
En stempelstangleverandør med bred prosesserfaring kan hjelpe deg med å unngå kostbare feil. Wuxi Qunke Machinery har produsert hydrauliske sylindre, pneumatiske sylindre og presisjonsstempelstenger siden 2008. Selskapet driver nå et produksjonsområde på 25 000 kvadratmeter og jobber med kunder innen ingeniørmaskineri, metallurgi, vannvern, skips- og havneutstyr, oljefelt, gruvedrift og pelemaskineri. Dets strategiske partnerskap med store produsenter av anleggsutstyr har formet et kvalitetssystem som støtter både prototypearbeid og batchproduksjon.
Når du matcher oljesylindere til ingeniørmaskineri, er stangspesifikasjonen bare en del av den totale passformen. Gland, vindusvisker, tetningstype og monteringsmåte påvirker også ytelsen. En leverandør som kan vurdere den komplette hydrauliske sylinderapplikasjonen, ikke bare stangen, vil gi en mer robust løsning. Vi har skrevet en praktisk veiledning om matching av oljesylindere til ingeniørmaskineri som forklarer denne tilpasningen i detalj.
For kunder som trenger langsiktig forsyning, betyr prosesskonsistens like mye som kvaliteten på første artikkel. En fabrikk med dedikert CNC-sliping, polering og intelligente galvaniseringslinjer kan opprettholde samme toleranse fra den første stangen til den tusende. Den konsistensen er det som holder en maskin i gang gjennom et flerårig serviceintervall.
Hydrauliske sylinders stempelstenger er ikke en vare. De er en presisjonskomponent som må overleve gjentatt belastning, sidekrefter og miljøet. Søylestyrken avgjør om den bøyer seg; overflatebehandling avgjør om det korroderer; toleranse avgjør om forseglingen holder. Hvis du fokuserer på alle tre når du spesifiserer en stang, og hvis du jobber med en leverandør som kan demonstrere prosesskontroll og felterfaring, vil du spare penger på reparasjoner, nedetid og for tidlige utskiftninger.
Kontakt oss
+86-137-0618-5800
Nr. 3 Dujuan West Road, Hudai Town, Binhu-distriktet, Wuxi City, Jiangsu-provinsen
Ta kontakt
Mobil