2026-09-15
En hydraulisk gravemaskin ble tatt ut av drift etter 3000 timer fordi sylinderstangen hadde en groper og hadde skåret tetningen. Det opprinnelige designmålet hadde vært 8000 timer. Måling viste at overflateruheten var doblet i slitesonen og kromlaget hadde slitt seg gjennom til grunnstål to steder. Feilen var ikke en produksjonsfeil. Det var et stangspesifikasjonsproblem.
Stempelstangen er den enkeltkomponenten som mest bestemmer den hydrauliske sylinderens levetid. Den overfører kraft, styrer stempelet og gir tetningsflaten for stangen. Når stangoverflaten degraderes, følger tetningslekkasje og forurensning raskt. Ingeniører som matcher stangmateriale, belegg og finish til det faktiske driftsmiljøet unngår disse tidlige feilene. Denne artikkelen dekker disse tre avgjørelsene og de praktiske toleransene bak dem.
A hydraulisk stempelstang kobler stempelet inne i sylinderløpet til den eksterne lasten. Den konverterer væsketrykket til lineær mekanisk kraft. I tjeneste må det:
Stangen er den eneste sylinderkomponenten som er utsatt for både den hydrauliske kretsen og den ytre atmosfæren. Den doble eksponeringen er grunnen til at materialvalg og overflatebehandling veier så mye.
De fleste hydrauliske stempelstenger er maskinert av middels karbonstål som C45 eller tilsvarende. Emnet er induksjonsherdet før sliping for å skape en slitesterk overflatebeholder samtidig som kjernen holder seg tøff nok til å absorbere støtbelastninger. Rustfrie stålkvaliteter brukes når korrosjonsmotstanden oppveier kostnadene, men deres lavere hardhet betyr vanligvis at et belegg må legges til for akseptabel slitasje.
Produksjonssekvensen setter kvalitetstaket. Staver snus, varmebehandles, slipes og poleres deretter. Sliping fjerner varmebehandlingsforvrengning og oppnår rundheten og rettheten som forseglingen er avhengig av. Polering bringer overflateruhet ned til et område som tetningen kan klare over en lang levetid.
Retthet betyr like mye som finish. En stang som er rett innenfor 0,05 mm per meter, men som har en ru bakkeoverflate, vil fortsatt slites raskt. En stang med speilfinish men 0,2 mm bue skaper ujevn kjertelbelastning og lekkasjer. Begge parametrene må holdes, og det er derfor presisjon stempelstang behandling fortjener nøye oppmerksomhet før en spesifikasjon skrives.
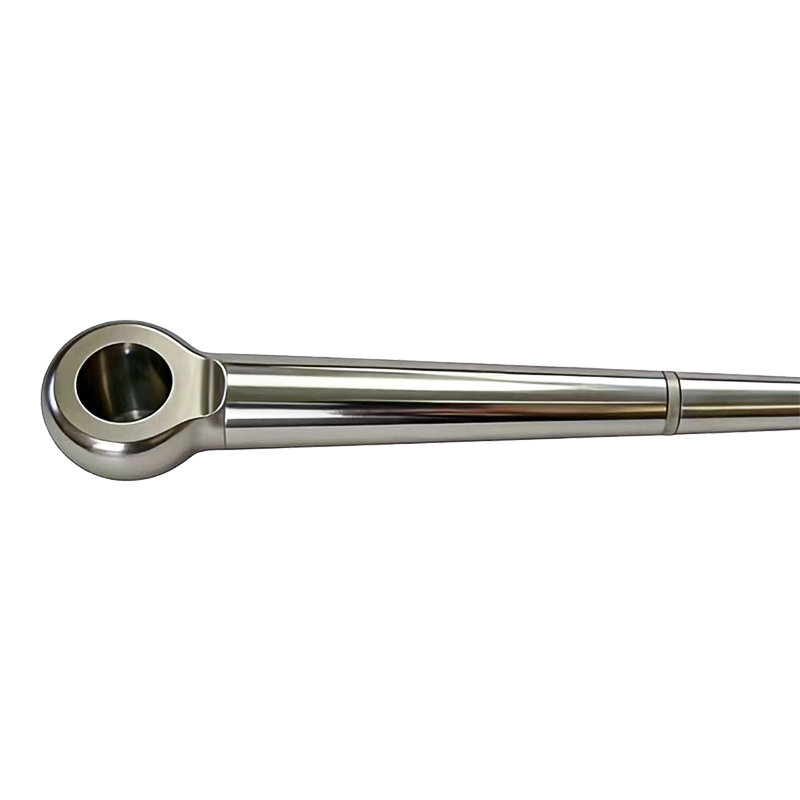
Solide stenger er standard for de fleste sylindre fordi de tilbyr den høyeste bøyestivheten per kostnadsenhet. Hule stenger dukker opp i to situasjoner: når vektreduksjon er viktig, for eksempel i mobile utstyrsbommer, eller når selve stangen må bære en intern oljepassasje. En hul stang sparer betydelig vekt samtidig som den beholder det meste av bøyestivheten med samme ytre diameter.
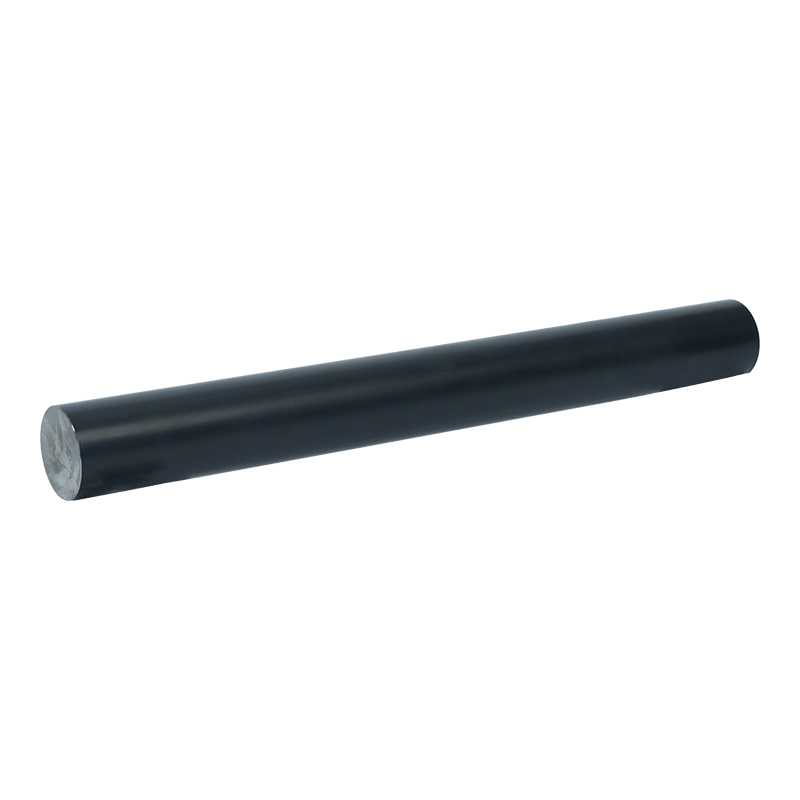
Hvis designet krever en solid stang med tett kontrollert finish og geometri, setter spesifikasjonen av en solid stang med presisjonsfinish en klar kvalitetsbasislinje. Applikasjoner som trenger en intern oljebane eller redusert masse er bedre tjent med en hul stempelstang.
 Presisjonsfinish legert stål solid stempelstang Denne solide stangen tilbyr stram dimensjonsnøyaktighet og en jevn bakkeoverflate, og støtter pålitelig tetningsytelse i krevende hydrauliske og mekaniske systemer, med tilpasset maskinering tilgjengelig i henhold til tegninger. Se produkt →
 Hardforkrommet hul stempelstang En vektreduserende hul design med innvendige kanaler, tilgjengelig med hardforkromning for slitestyrke, egnet for kompakte hydrauliske systemer der redusert masse og føring er nødvendig. Se produkt →
Stangtetninger rir direkte på stempelstangens overflate. Tetningsleppen trenger en overflate som er glatt nok til å unngå slitasje, men med nok mikroruhet til å bære en smørende film. I praksis slipes og poleres hydrauliske stempelstenger til en ruhet på omtrent Ra 0,2 til 0,4 µm. Alt grovere sliter tetningsleppen; alt som er vesentlig jevnere kan sulte forseglingen av olje og øke friksjonen.
Rundhet og retthet kontrollerer gapet mellom stangen og kjertelen. Overdreven ovalitet skaper et stort gap på den ene siden og forstyrrelser på den andre. Over tid vil pakningslageret og tetningen oppleve ujevn belastning, noe som gir lokal slitasje og til slutt en synlig lekkasjebane. Dette er grunnen til at stangprodusenter holder rundhet og retthet innen noen få hundredeler av en millimeter i stedet for å stole på overflatetekstur alene.
| Parameter | Typisk spesifikasjon | Effekt på ytelse |
|---|---|---|
| Overflateruhet Ra | 0,2 til 0,4 µm | Tetningsslitasje og friksjon |
| Retthet | Maks 0,05 mm/m | Glandlastfordeling |
| Rundhet | Maks 0,02 mm | Ensartet tetningsspalte |
| Diametertoleranse | f7 til h8 | Passer med gland og tetninger |
Bart slipt stål, selv induksjonsherdet, er ikke nok for de fleste hydrauliske applikasjoner. Stangen er utsatt for fuktighet, saltspray, rengjøringskjemikalier og slipestøv. Et beleggsystem må gi hardhet for slitestyrke, korrosjonsbeskyttelse for basisstålet og kompatibilitet med tetningsmaterialet.
Hard krom er industriens grunnlinje. Den er hard, rundt 800 til 1000 HV, har en lav friksjonskoeffisient mot typiske tetningsforbindelser, og kan påføres i kontrollerte tykkelser fra 20 til 50 µm. For rene innendørsmiljøer er hard krom det billigste alternativet med godt forstått ytelse.
I marine- og utendørsutstyr gir et dupleks-lag av melkehvitt krom etterfulgt av hardt krom bedre korrosjonsbestandighet enn enkeltlags hard krom. Nikkel pluss hardt kromsystemer oppfører seg på samme måte under saltholdige forhold. Disse beleggene koster mer, men de forlenger serviceintervaller der eksponeringen er aggressiv.
Keramiske belegg gir betydelig høyere hardhet og korrosjonsbestandighet for bruk med høy slitasje og høy korrosjon. Laserkledning påfører et metallurgisk limt overlegg og er også standardruten for å reparere skadede stenger. QPQ (quench-polish-quench) nitrering gir et rimeligere alternativ med gode sliteegenskaper, selv om det herdede huset er tynnere.
For de fleste sylindre for generell bruk forblir en hardkrombelagt stang den praktiske standarden fordi produksjonsatferden er godt dokumentert og kostnaden per driftstime er lav.
| Beleggsystem | Typisk hardhet (HV) | Korrosjonsbestandighet | Typisk tykkelse |
|---|---|---|---|
| Hard krom | 800 til 1000 | Bra | 20 til 50 µm |
| Melkehvit hard krom | 800 til 1000 | Veldig bra | 30 til 60 µm |
| Nikkel hard krom | 800 til 1000 | Veldig bra | 30 til 60 µm |
| Keramikk | 1000 til 1400 | Utmerket | 100 til 300 µm |
| Laserkledning | 700 til 900 | Utmerket | 300 til 1000 µm |
| QPQ | 500 til 700 | Bra | 10 til 30 µm |
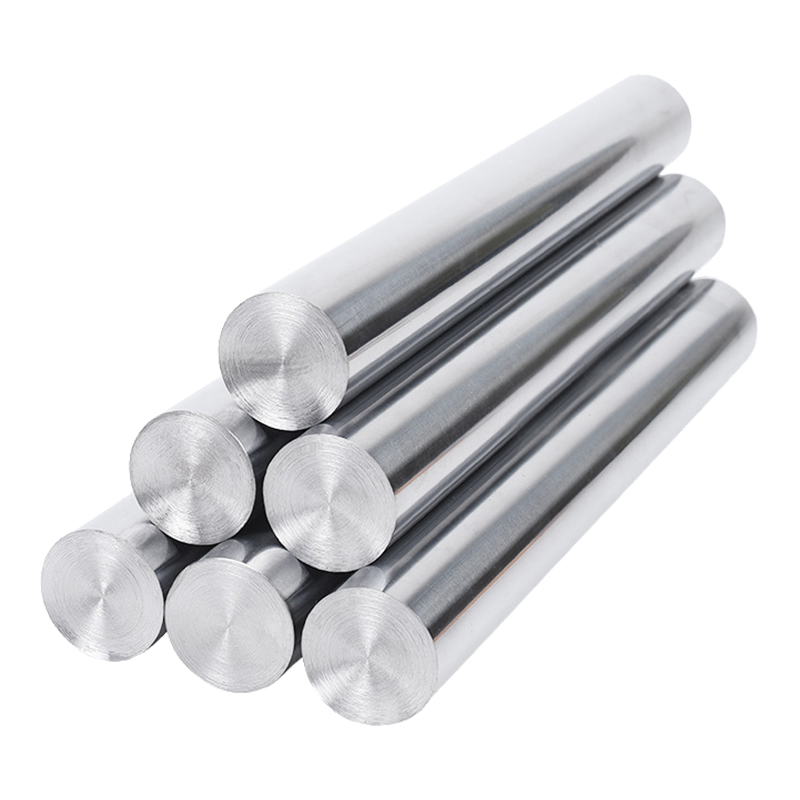
Hardforkrommet stempelstang Elektroplettert krom gir høy hardhet og korrosjonsmotstand, noe som gjør denne stangen til en praktisk standard for generelle sylindre der dokumentert ytelse og lav kostnad per driftstime betyr noe. Se produkt → Valg av belegg endrer den maskinerte stangdiameteren, forseglingskompatibiliteten og enhetskostnaden. Hard krom påføres med 20 til 50 µm per side, så grunnstålet er maskinert i undermål for å motta det belagte laget. Keramikk- og laserkledning krever forskjellig overflatebehandling og vanligvis sliping etter maling for å gjenopprette endelige dimensjoner. Forseglingspakken må også være kompatibel med beleggets kjemi.
I praksis, spesifiser driftsmiljøet først, syklusfrekvensen andre, og kostnadsmålet tredje. En standard hard kromstang fungerer godt i rene, innendørs hydrauliske presser. Den samme stangen svikter tidlig på en dregg eller en gruvespade. Det er ikke en materiell defekt; det er en spesifikasjonsfeil.
Når du kjøper stenger, se forbi enhetsprisen. Prosesskontroll driver garantikostnaden for den endelige sylinderen. Spør om induksjonsherdingskonsistens, slipe- og poleringsevne, jevnhet i beleggtykkelse og dokumenterte inspeksjonsposter. ISO 9001-sertifisering er en grunnlinje, ikke en differensiator.
En leverandør som driver sine egne slipe-, polerings- og galvaniseringslinjer har direkte kontroll over parametrene som bestemmer stangens levetid, i stedet for å koordinere flere underleverandører. Wuxi Qunke maskineri følger denne integrerte modellen, og leverer presisjonsstempelstenger, belagte stenger og komplette hydrauliske sylindre fra ett enkelt anlegg som spenner over mer enn 25 000 kvadratmeter.
For ingeniørmaskiner går stangen inn i sylinderen som en levert komponent, og tilpasningen til tetningssystemet må planlegges tidlig. Matchende oljesylindere i ingeniørmaskineri er praktisk lesning for team som sluttfører stang- og tetningsspesifikasjonene sammen.
Kontakt oss
+86-137-0618-5800
Nr. 3 Dujuan West Road, Hudai Town, Binhu-distriktet, Wuxi City, Jiangsu-provinsen
Ta kontakt
Mobil