2026-07-09
Hvis du jobber med hydrauliske eller pneumatiske sylindre, vet du allerede at stempelstangen er en av de mest kritiske komponentene i hele systemet. Det er delen som overfører kraft fra stempelet til den ytre belastningen, og den gjør dette mens den utsettes for høyt trykk, konstant bevegelse og ofte tøffe miljøforhold. A solid stempelstang – i motsetning til en hul eller rørformet stang – er et enkelt, uavbrutt metallstykke som går fra stempelet gjennom sylinderhodet til omverdenen. I denne veiledningen vil vi dekke hva solide stempelstenger er, hvilke materialer de er laget av, hvordan de er produsert, hvilke spesifikasjoner som betyr noe, og hvordan du velger den rette for bruken din.
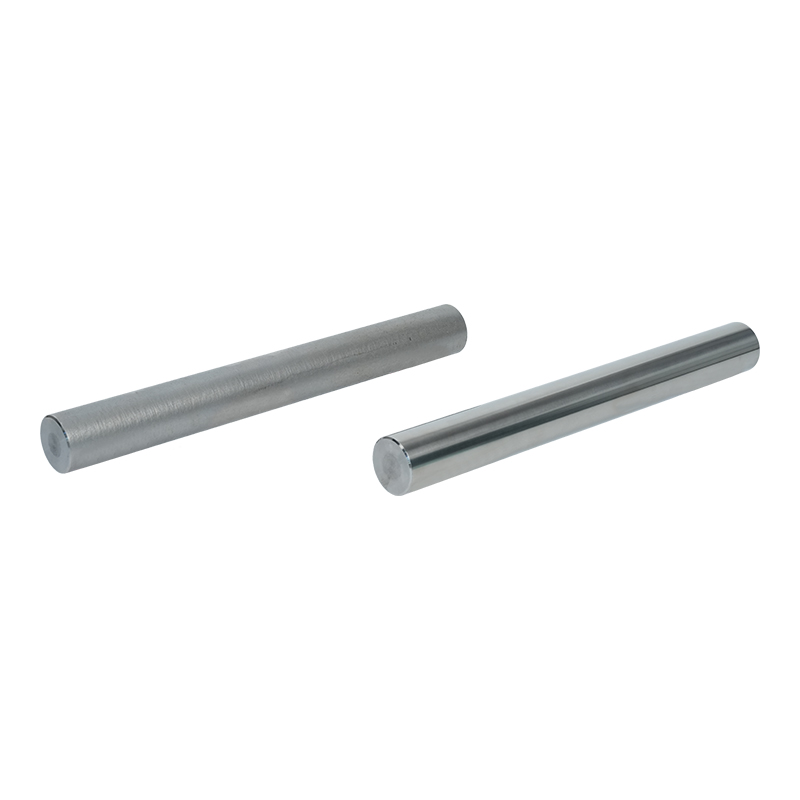
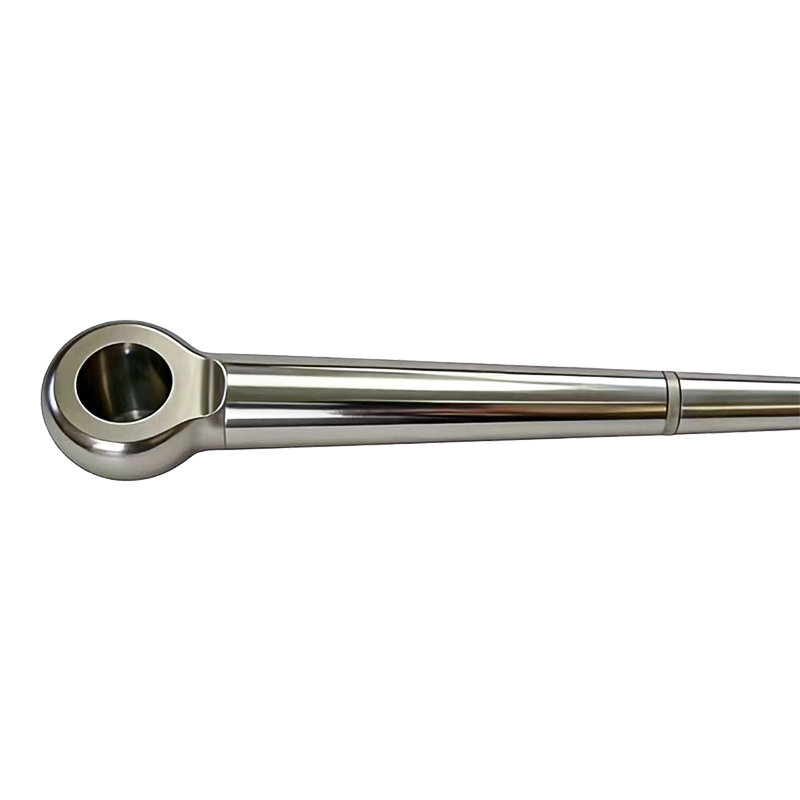
A solid stempelstang er en sylindrisk metallstang som forbinder stempelet inne i en sylinder til den ytre mekanismen som drives. Det kalles "solid" fordi det er laget av et enkelt stykke materiale - typisk høyfast stål - uten noen hul kjerne eller indre passasje. Stangen strekker seg gjennom sylinderhodet, hvor den er forseglet av en kjertel for å hindre væske eller gass i å lekke ut, og overfører den lineære bevegelsen og kraften som genereres av stempelet til den ytre belastningen.
Den solid stempelstang er utsatt for betydelige mekaniske påkjenninger: strekk- og trykkkrefter, bøyemomenter, sidebelastninger og tretthet fra gjentatt sykling. Den må også motstå slitasje fra stangtetningen og korrosjon fra driftsmiljøet. Det er derfor å velge riktig materiale, overflatefinish og produksjonsprosess er helt avgjørende for pålitelig drift.
Den material you choose for your solid stempelstang påvirker direkte styrken, holdbarheten og kostnaden. Her er de vanligste materialene som brukes i industrien.
Mellom karbonstål er det mest brukte materialet til hydrauliske stempelstenger . Klasse C45 (DIN) eller 1045 (AISI) er standardvalget. Den gir en god balanse mellom styrke og seighet, med strekkstyrke typisk rundt 600–700 MPa. Når den er skikkelig herdet og temperert, gir den utmerket tretthetsmotstand til en rimelig pris. De fleste karbonstålstenger er induksjonsherdet og forkrommet for å forbedre overflatens hardhet og korrosjonsbestandighet.
For mer krevende bruksområder hvor det kreves høyere strekkfasthet og bedre herdbarhet, brukes legert stål som 42CrMo4 (DIN) eller 4140 (AISI). Disse materialene har strekkstyrker på opptil 1000–1200 MPa etter riktig varmebehandling. De brukes ofte i tungt maskineri, mobil hydraulikk og applikasjoner der stangen må tåle høye sidebelastninger eller slagkrefter.
I korrosive miljøer – som marine applikasjoner, matforedling eller kjemiske anlegg – er rustfritt stål det opplagte valget. Solide stempelstenger laget av 304 eller 316 rustfritt gir utmerket korrosjonsbestandighet ved moderate styrkenivåer. For høyere styrke kan nedbørsherdende kvaliteter som 17-4 PH oppnå strekkstyrker over 1300 MPa samtidig som god korrosjonsbestandighet opprettholdes. Avveiningen er betydelig høyere kostnader sammenlignet med karbonstål.
Noen pneumatiske stempelstenger og high-end hydrauliske stenger er laget av nitrert stål. Nitrering er en overflateherdeprosess som diffunderer nitrogen inn i overflatelaget, og skaper en hard, slitesterk kasse uten behov for separat forkromning. Nitrerte stenger gir utmerket slitestyrke og utmattelsesstyrke, men nitreringsprosessen øker kostnadene.
Den production of a high-quality solid stempelstang involverer flere nøye kontrollerte trinn. Hvert trinn påvirker den endelige ytelsen og levetiden til stangen.
Den process starts with selecting the appropriate steel grade and sourcing bar stock. The bar is usually hot-rolled or cold-drawn, depending on the required diameter and surface quality. Cold-drawn bars offer better dimensional accuracy and surface finish, which reduces subsequent machining time.
Den bar stock is cut to the required length using a band saw or automatic sawing machine. A small machining allowance is left for subsequent turning and grinding operations.
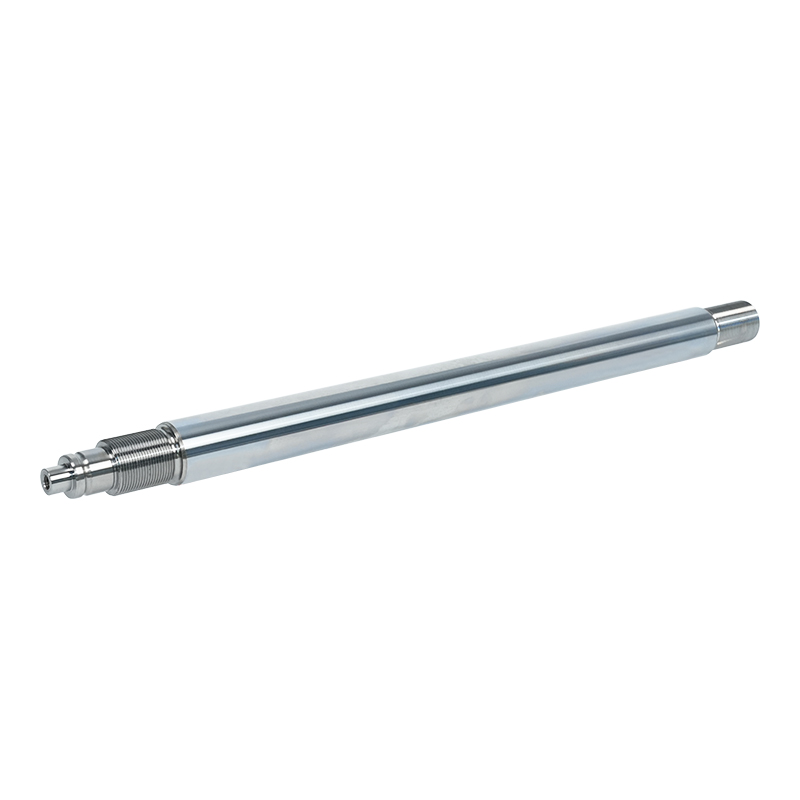
Den rod is turned on a CNC lathe to bring it close to the final diameter. This operation removes the scale from hot-rolled material and creates a uniform surface for subsequent operations. A threaded end may be machined at the external end for connection to the load.
Avhengig av materialet og bruken kan stangen bråkjøles og tempereres for å oppnå de ønskede mekaniske egenskapene. For karbonstålstenger påføres ofte induksjonsherding på overflatelaget for å øke slitestyrken samtidig som en tøff, duktil kjerne opprettholdes.
Etter varmebehandling blir stangen senterløs slipt for å oppnå den endelige diameteren med stramme toleranser – typisk innenfor ±0,02 mm eller bedre. En fin overflatefinish på Ra 0,2–0,4 µm oppnås gjennom etterfølgende polering. Denne glatte finishen er kritisk for tetningens levetid; en ru overflate vil raskt slite ut stangtetningen og forårsake lekkasjer.
For forkrommede stempelstenger , er et lag med hard krom galvanisert på bakken. Kromlaget gir utmerket slitestyrke, lav friksjonskoeffisient og beskyttelse mot korrosjon. Typisk kromtykkelse er 20–50 µm, og pletteringen etterfølges ofte av en etterbehandlingsoperasjon (superfinishing eller polering) for å oppnå den endelige overflateruheten.
Den finished solid stempelstang er inspisert for dimensjonsnøyaktighet, overflatefinish og retthet. Hardhetstester og, i noen tilfeller, ikke-destruktiv testing (som magnetisk partikkelinspeksjon) utføres for å oppdage overflatedefekter. Stengene blir deretter belagt med en rustforebyggende olje og pakket for forsendelse.
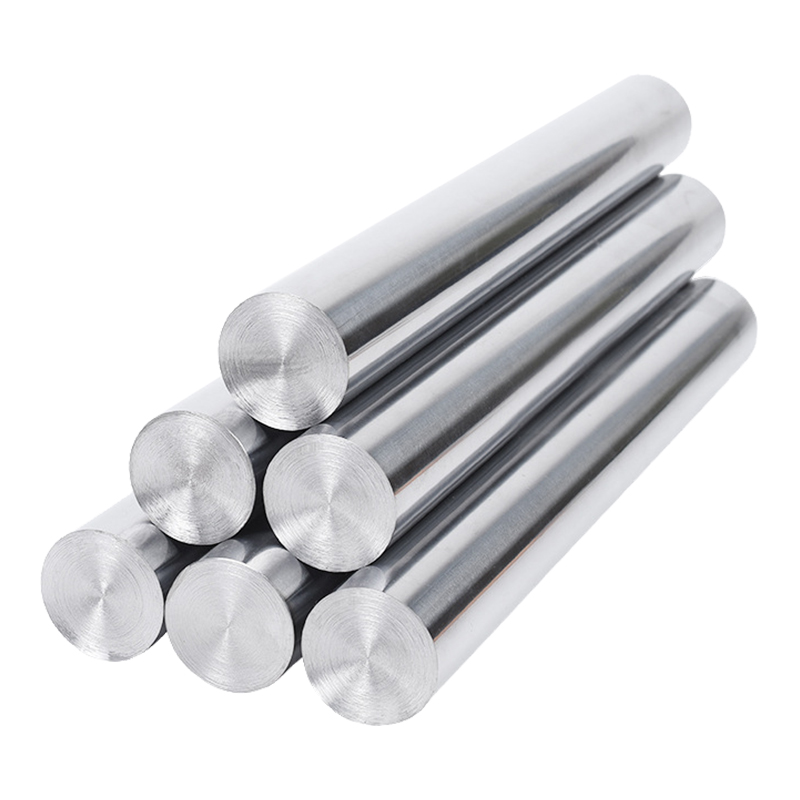
Når du spesifiserer eller kjøper en solid stempelstang , flere tekniske parametere er avgjørende. Her er en oversikt over de viktigste.
| Spesifikasjon | Typiske verdier | Hvorfor det betyr noe |
| Diametertoleranse | ±0,01 – ±0,02 mm | Tett toleranse sikrer riktig passform og forhindrer lekkasje |
| Overflateruhet (Ra) | 0,2 – 0,4 µm | Glatt overflate reduserer tetningsslitasje og forlenger sylinderens levetid |
| Krom tykkelse | 20 – 50 µm | Tilstrekkelig kromtykkelse sikrer langvarig slitasje- og korrosjonsbeskyttelse |
| Overflatehardhet | 600 – 750 HV (etter induksjonsherding) | Hard overflate motstår riper og slitasje fra tetninger og forurensninger |
| Strekkstyrke | 600 – 1200 MPa (avhengig av materiale) | Bestemmer stangens bæreevne og sikkerhetsmargin |
| Retthet | ≤ 0,3 mm per meter | En bøyd stang forårsaker ujevn tetningsslitasje og sylinderbinding |
| Rundhet | ≤ 0,02 mm | Ut-av-runde stenger forårsaker lokal tetningsslitasje og lekkasje |
Mens solid stempelstangs er de vanligste, hule stenger brukes i noen applikasjoner. Her er hvordan de sammenlignes.
| Funksjon | Solid stempelstang | Hul stempelstang |
| Vekt | Tyngre (helt solid materiale) | Lettere (hul kjerne sparer vekt) |
| Styrke-til-vekt-forhold | Lavere | Høyere (bedre for romfart, mobile applikasjoner) |
| Knekkingsmotstand | Høyere (solid tverrsnitt motstår knekking bedre) | Lavere (thin wall is more susceptible to buckling under compression) |
| Produksjonskostnad | Lavere (simpler to produce) | Høyere (krever boring/trepanering, mer kompleks maskinering) |
| Vanlige applikasjoner | Generell hydraulikk, pneumatikk, tunge maskiner | Luftfart, mobilt utstyr, vektsensitive applikasjoner |
For de fleste industrielle bruksområder, solid stempelstangs er standardvalget på grunn av deres enkelhet, styrke og kostnadseffektivitet. Hule stenger er bare verdt å vurdere når vektreduksjon er en kritisk prioritet.
Solide stempelstenger finnes i en rekke bransjer og utstyr. Her er noen av de vanligste applikasjonene.
Dette er den desidert største applikasjonen. I hydrauliske systemer – fra gravemaskiner og kraner til presser og sprøytestøpemaskiner – er hydraulisk stempelstang overfører det hydrauliske trykket til lineær kraft. Disse stengene må håndtere høye trykk (opptil 350 bar eller mer) og opererer ofte i tøffe utendørsmiljøer.
I pneumatiske systemer som brukes i fabrikker og automasjonsutstyr, solid stempelstangs er standard. De lavere trykkene (vanligvis 6–10 bar) tillater lettere slitesterke stenger, men de høye syklushastighetene (opptil flere sykluser per sekund) krever utmerket overflatefinish og slitestyrke for å opprettholde tetningens levetid.
Utstyr som gravemaskinarmer, bulldoserblader og steinbrytere bruker tungt bruk solid stempelstangs . Disse applikasjonene påfører ekstreme belastninger, støtkrefter og slitende miljøer. Stenger i denne sektoren er vanligvis laget av legert stål, induksjonsherdet og kraftig forkrommet.
Traktorer, hogstmaskiner og sprøytere bruker alle hydrauliske sylindre med solid stempelstangs . Disse stengene må motstå korrosjon fra gjødsel og kjemikalier, noe som gjør rustfritt stål eller sterkt beskyttet karbonstål til de valgte materialene.
Gaffeltrucker, arbeidsplattformer og materialhåndteringsutstyr er avhengige av solid stempelstangs i sine løftesylindere. Vekt er en faktor her, så noen produsenter bruker hule stenger, men solide stenger forblir vanlig på grunn av deres overlegne knekkmotstand.
Bilproduksjonslinjer bruker tusenvis av pneumatiske og hydrauliske sylindre. Solide stempelstenger i disse applikasjonene er de vanligvis mindre i diameter og presisjonsmaskinert for høyhastighets, høysyklusdrift.
Induksjonsherding er en varmebehandlingsprosess som vanligvis brukes på hydrauliske stempelstenger . Her er hvorfor det er så viktig.
Induksjonsherding herder selektivt bare overflatelaget på stangen – typisk til en dybde på 1–3 mm – mens den etterlater kjernen i en tøff, duktil tilstand. Overflatehardheten når 600–750 HV, noe som i stor grad forbedrer slitestyrken mot stangtetningen og eventuelle slitende partikler som kan være tilstede. Det herdede laget gir også et sterkere fundament for forkromningen, og forhindrer at krom "skaller" eller flasser av under tung belastning.
Den induction hardening process is fast and highly controllable, making it well-suited for high-volume production. After hardening, the rod is ground to remove any distortion and achieve the final diameter tolerance.
Den overwhelming majority of hydrauliske stempelstenger er hardforkrommet. Krombelegg gir en hard overflate med lav friksjon som dramatisk reduserer slitasje på både stangen og stangtetningen. Det gir også utmerket korrosjonsbestandighet.
Typisk hardkromtykkelse for stempelstenger er 20 til 50 µm. Tykkere krom er ikke nødvendigvis bedre – utover et visst punkt blir kromlaget sprøtt og kan sprekke under stress. Pletteringsprosessen må kontrolleres nøye for å sikre jevn tykkelse, god vedheft og minimal porøsitet.
For spesielt tøffe miljøer – som saltvannseksponering eller svært sure forhold – finnes det alternativer til forkromning. Nikkel-krombelegg eller strømløs nikkelbelegg kan gi overlegen korrosjonsmotstand, men til en høyere pris. For bruk i matkvalitet bruker noen produsenter proprietære keramiske belegg eller spesialiserte rustfrie stålstenger.
Selv de beste solid stempelstang vil ikke vare lenge hvis det ikke er ordentlig vedlikeholdt. Her er hva du bør gjøre for å forlenge levetiden til sylinderstengene dine.
Inspiser stangoverflaten regelmessig for tegn på riss, groper eller korrosjon. Selv mindre riper kan føre til tetningslekkasje. Hvis du oppdager skade, undersøk årsaken – det kan være forurensning i sylinderen, feiljustering eller utilstrekkelig ytelse av viskertetningen.
Den external part of the rod is exposed to the environment. Wipe it clean before retracting it into the cylinder. This prevents dirt, grit, and moisture from being pulled past the wiper seal and into the cylinder, where they can damage the rod and seals.
Den wiper seal (or scraper seal) is the first line of defense against contamination. If you notice the rod coming back dirty or with a film of oil on it, the wiper seal may be worn and need replacing.
Hydrauliske sylindre smøres vanligvis av selve hydraulikkvæsken. Men i pneumatiske sylindre, eller i applikasjoner der sylinderen brukes sjelden, kan det hende du må påføre et lett lag med passende olje på den eksponerte stangen for å forhindre korrosjon. Vær forsiktig så du ikke overdriv – for mye olje kan tiltrekke seg skitt.
En av de vanligste årsakene til for tidlig stangsvikt er sidebelastning - når sylinderen er feiljustert med lasten. Dette fører til at stangen bøyer seg eller slites ujevnt, noe som raskt ødelegger stangen og tetningene. Kontroller alltid sylinderjusteringen under installasjonen og foreta justeringer om nødvendig.
Velge riktig leverandør for din solid stempelstang er like viktig som å velge de riktige spesifikasjonene. Her er noen faktorer å vurdere.
A solid stempelstang kan virke som en enkel komponent, men det er en av de mest kritiske delene av ethvert hydraulisk eller pneumatisk system. Å få riktig materiale, produksjonsprosess og spesifikasjoner kan bety forskjellen mellom år med problemfri drift og hyppig, kostbar nedetid.
Når du velger en solid stempelstang , ikke kutt hjørner. Velg riktig materiale for ditt miljø, spesifiser passende hardhet og kromtykkelse, og samarbeid med en leverandør som kan levere nødvendig kvalitetsdokumentasjon. Og når stangen er i bruk, vedlikehold den riktig – hold den ren, overvåk for slitasje og løs eventuelle problemer før de blir store problemer.
Med de riktige valgene og riktig pleie, en høy kvalitet solid stempelstang vil levere pålitelig ytelse i årevis, holde utstyret i gang jevnt og produksjonslinjene i bevegelse.
Kontakt oss
+86-137-0618-5800
Nr. 3 Dujuan West Road, Hudai Town, Binhu-distriktet, Wuxi City, Jiangsu-provinsen
Ta kontakt
Mobil