2026-07-03
Hvis du noen gang har hatt en hydraulisk sylindersvikt tidlig, er det en god sjanse for at grunnårsaken kan spores tilbake til stempelstangen, ikke tetningene eller sylinderkroppen. Presisjons stempelstangbehandling er det som avgjør om en stang holder seg under gjentatte trykksykluser eller begynner å lekke og skåre i løpet av måneder. Denne veiledningen bryter ned hva som faktisk går inn i prosessering av presisjonsstempelstang, hvorfor hvert trinn er viktig, og hva du bør sjekke før du godtar en batch fra en leverandør.
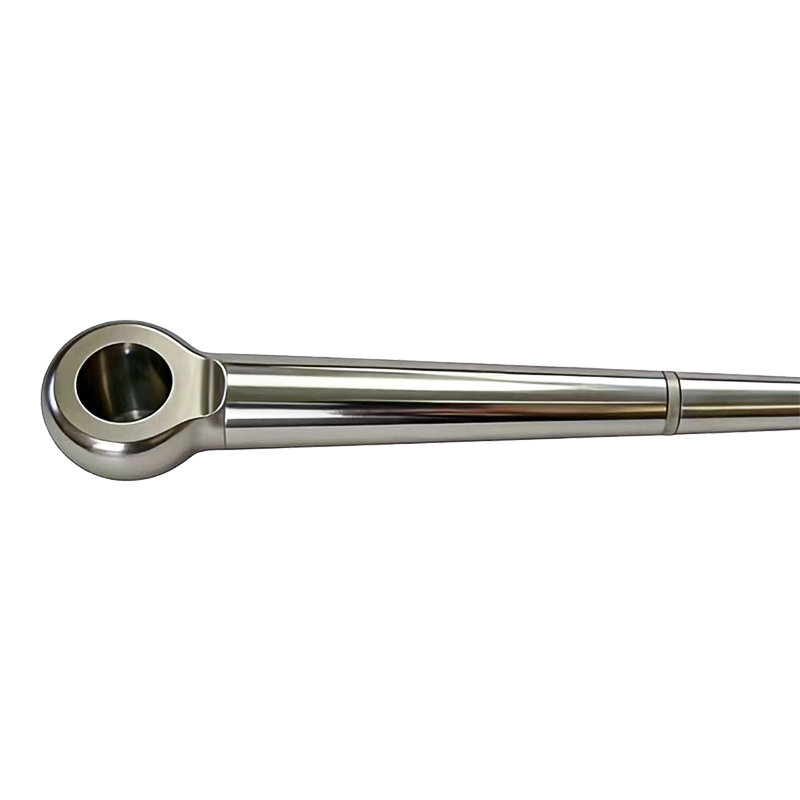
En stempelstang er ikke bare en metallstang som beveger seg inn og ut av en sylinder. Det er en bærende, trykktette komponent som må overleve tusenvis eller millioner av forlengelses- og tilbaketrekkingssykluser uten å miste form, overflatefinish eller retthet. Selv et lite avvik i rundhet eller overflateruhet kan akselerere tetningsslitasje, tillate væske å passere, eller få stangen til å bøye seg under sidebelastning. Det er derfor presisjonsstempelstangbehandling ikke behandles som en valgfri oppgradering i de fleste industrielle applikasjoner – det er et grunnleggende krav for alt som brukes i hydrauliske sylindre, aktuatorer eller tungt maskineri.
Kostnadsforskjellen mellom en stang maskinert til løse toleranser og en maskinert til presisjonsspesifikasjoner er vanligvis liten sammenlignet med kostnadene ved for tidlig feil. En stang som svikter i felten trenger ikke bare byttes - det betyr ofte nedetid, utskifting av tetninger og noen ganger skade på selve sylinderboringen.
Presisjonsstempelstangbehandling følger vanligvis en sekvens av bearbeidings- og etterbehandlingstrinn, som hvert bygger på nøyaktigheten til det siste. Å hoppe over eller forhaste noen av disse stadiene har en tendens til å dukke opp senere som et funksjonelt problem.
Den rå stangen blir først slått på en dreiebenk for å bringe den ned nær den endelige diameteren, fjerne hovedtyngden av overflødig materiale og etablere den grunnleggende sylindriske formen. Dette stadiet legger grunnlaget for hvert senere trinn, så utløp og konsistens her betyr noe selv om overflaten fortsatt er ru på dette tidspunktet.
Etter vending går stangen gjennom senterløs eller sylindrisk sliping for å bringe diameteren innenfor stram toleranse og forbedre rettheten. Sliping er der det meste av dimensjonspresisjonen faktisk oppnås, siden det fjerner de små inkonsekvensene som er igjen ved å dreie og gir en mye finere overflatefinish.
Et poleringspass forfiner overflaten ytterligere, og retter seg mot de lave overflateruhetsverdiene som kreves for god tetningskontakt. Dette trinnet påvirker direkte hvor godt stangen samhandler med hydrauliske tetninger - en stang som er for grov vil raskt slite ned tetningene, mens en som er for glatt på feil måte faktisk kan redusere smøringsretensjonen.
Spesielt lange stenger kan utvikle små bøyninger under tidligere bearbeidings- eller varmebehandlingstrinn. En retteprosess, ofte gjort mekanisk under kontrollert trykk, korrigerer dette før siste inspeksjon slik at stangen yter konsekvent langs hele lengden under belastning.
Maskinering alene gjør ikke en stempelstang klar for krevende bruksområder. Overflatebehandlinger tilfører hardheten, korrosjonsmotstanden og slitasjebeskyttelsen som råmaskinert stål ikke har alene. Ulike behandlinger passer til ulike driftsmiljøer, og å velge feil er en vanlig årsak til tidlig stangsvikt.
| Behandling | Hovedfordel | Typisk brukstilfelle |
| Hard krombelegg | Høy slitestyrke, god korrosjonsbeskyttelse | Generelle hydrauliske sylindre |
| Nikkel-krom belegg | Forbedret korrosjonsbestandighet i forhold til standard krom | Marine, offshore og fuktige miljøer |
| Induksjonsherding | Økt overflatehardhet samtidig som den beholder en tøff kjerne | Tunglast industrielt og mobilt utstyr |
| Keramisk belegg | Utmerket slitasje- og kjemikaliebestandighet | Aggressive kjemiske eller høysyklusmiljøer |
| Nitrering | Dyp overflatehardhet uten vesentlig dimensjonsendring | Presisjonsapplikasjoner som er følsomme for forvrengning |
Når du evaluerer en leverandørs prosesseringsevne for presisjonsstempelstang, forteller noen få målbare spesifikasjoner deg mye mer enn en generell påstand om "høy presisjon". Dette er tallene det er verdt å spørre om direkte.
De fleste feil på stempelstangen kan spores tilbake til en mangel i et av behandlingstrinnene beskrevet ovenfor. Stenger som er slipt inkonsekvent viser ofte ujevnt slitasjemønster når de er installert, siden tetningen kommer i kontakt med en litt uregelmessig overflate med hvert slag. Dårlig retting etterlater stenger utsatt for sidebelastning under trykk, noe som akselererer både tetningsslitasje og stangtretthet over tid.
Beleggproblemer er et annet hyppig problem, spesielt når beleggtykkelsen er inkonsekvent eller vedheft er svak. Et belegg som flasser eller slites igjennom for tidlig utsetter grunnmetallet for korrosjon, noe som raskt kan gjøre en liten overflatefeil til en stang som trenger full utskifting. Å velge en leverandør som dokumenterer og kontrollerer hver av disse variablene er vanligvis forskjellen mellom en stang som varer i årevis og en som forårsaker gjentatte vedlikeholdsproblemer.
Før du forplikter deg til en leverandør for presisjonsstempelstangbehandling, er det verdt å få klare svar på noen få praktiske spørsmål i stedet for å stole på generelle markedsføringspåstander.
Presisjonsbehandling av stempelstang er ikke et enkelt trinn du kan krysse av på en liste – det er en kjede av bearbeidings- og etterbehandlingsbeslutninger som alle må holde sammen. En stang som er perfekt slipt, men dårlig belagt, vil svikte like raskt som en som er godt belagt, men slipt inkonsekvent. Å få tydelig dokumentasjon og målbare toleranser fra en leverandør i forkant er den mest pålitelige måten å unngå å finne ut om et svakt ledd etter at stangen allerede er i bruk.
Kontakt oss
+86-137-0618-5800
Nr. 3 Dujuan West Road, Hudai Town, Binhu-distriktet, Wuxi City, Jiangsu-provinsen
Ta kontakt
Mobil